
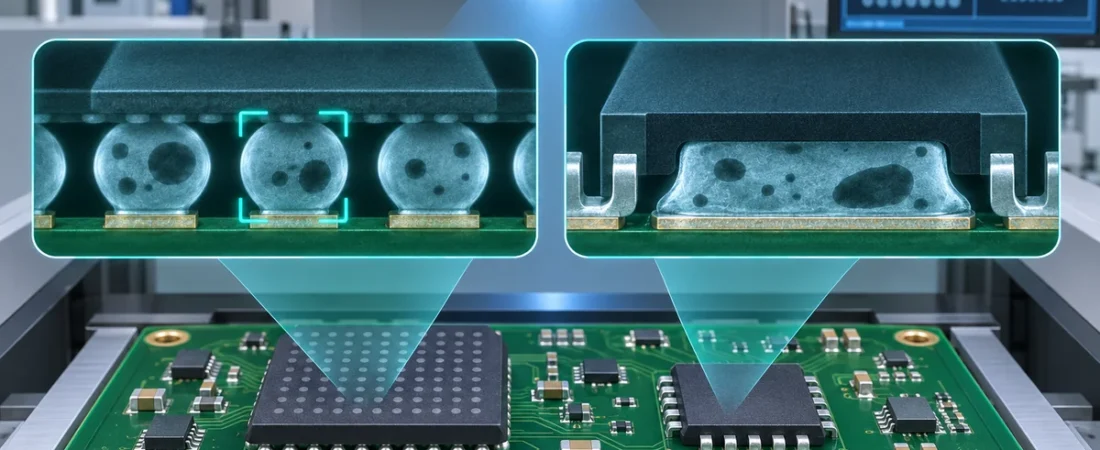
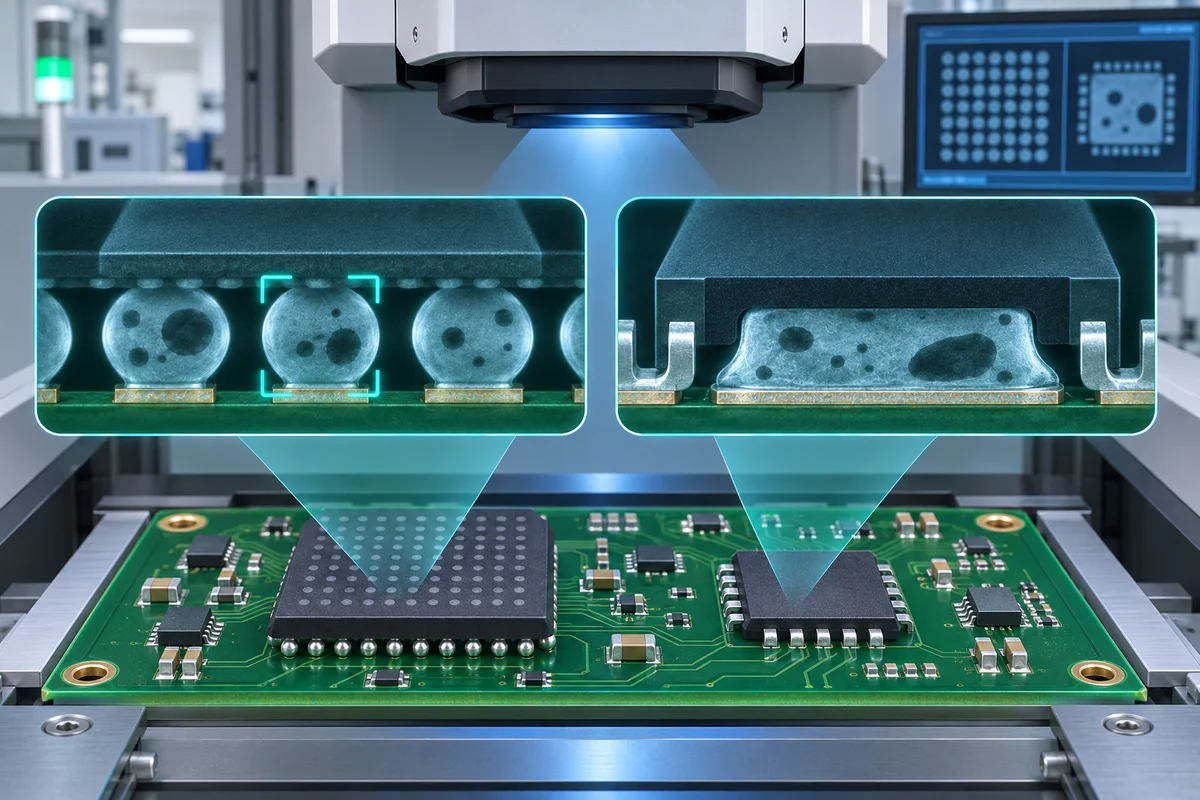
Una zona oscura dentro de una esfera BGA o bajo el pad expuesto de un QFN no es un diagnóstico completo. El mismo porcentaje puede representar un gran vacío de interfaz o poros pequeños distribuidos, con riesgo térmico, eléctrico y mecánico diferente.
No se debe aplicar un límite único a todos los encapsulados. Esferas BGA, terminales periféricos QFN y pads térmicos centrales tienen geometría y función distintas. La aceptación depende del plano del cliente, datos del componente y revisión normativa acordada.
1. Separar esfera BGA y pad térmico QFN
En BGA, rayos X evalúa presencia, forma, alineación, puentes y variaciones de densidad. Un vacío cercano a la interfaz puede ser más crítico que el mismo área distribuida en el centro.
En QFN, el pad expuesto transporta calor, masa o corriente; los terminales periféricos llevan señales y fijación. Requieren algoritmos separados.
| Región | Qué indica X-ray | Qué evaluar aparte |
|---|---|---|
| Esfera BGA | Forma, alineación, puente y área proyectada | Posición, interfaz, head-in-pillow y warpage. |
| Terminal QFN | Presencia de soldadura y puentes grandes | Mojado, abiertos y flanco con visual o microsección. |
| Pad térmico QFN | Área total, mayor vacío y distribución | Ruta térmica/corriente, patrón de vías y guía del componente. |
| Pad de potencia BTC/D-Pak | Cobertura y variación de densidad | Densidad de corriente, resistencia térmica y requisito del producto. |
2. Leer el patrón, no solo el número
La imagen 2D es una proyección; puede superponer estructuras y el umbral modifica el cálculo. Vista oblicua o CT ayuda en interfaces ambiguas. Para comparar lotes, mantenga programa y parámetros.
| Patrón | Interpretación posible | Siguiente comprobación |
|---|---|---|
| Poros pequeños distribuidos | Gases de flux parcialmente atrapados | Tendencia de área total y máximo según pasta, perfil y panel. |
| Vacío central grande en QFN | Bolsa de gas o escape limitado | Revisar windowpane, volumen, vías y perfil. |
| Vacíos en un borde | Impresión, mojado, gradiente o desgasificación desigual | Comprobar stencil, soporte, placement, acabado y temperatura. |
| Interfaz BGA irregular | Posible no-wet/head-in-pillow o artefacto | X-ray oblicuo/CT y, si procede, microsección o dye-and-pry. |
| Cambio entre lotes | Cambió material, almacenamiento, proceso o programa | Verificar trazabilidad y ajustes antes de culpar al proceso. |
3. Conocer lo que X-ray no demuestra
No demuestra directamente calidad intermetálica, mojado completo, ausencia de grietas ni limpieza. En productos de alto riesgo combine datos del proceso, prueba eléctrica/térmica y análisis destructivo representativo.
4. Reducir vacíos con experimentos controlados
En pads térmicos QFN suelen preferirse múltiples aperturas windowpane a una abertura completa. Guías de componente citan a menudo coberturas de pasta amplias, por ejemplo 50–80 %, pero relación, paredes y espesor deben validarse. Una apertura 1:1 puede depositar exceso de soldadura y hacer flotar el componente.
| Palanca | Acción útil | Compromiso |
|---|---|---|
| Apertura | Ventanas segmentadas y cobertura controlada | Poca pasta reduce unión; paredes estrechas imprimen mal. |
| Espesor | Equilibrar terminales y pad central | Más fino puede dejar otra zona sin volumen. |
| Vías térmicas | Coordinar diámetro, relleno/tent y ubicación | Vías abiertas absorben soldadura o liberan gas. |
| Perfil | Medir en montaje real según la pasta | Soak/pico excesivo afecta componente o flux. |
| Pasta/atmósfera | Comparar low-void o nitrógeno con baseline | Coste y mojado exigen calificación. |
5. Definir aceptación antes de producir
“Bajo voiding” no es verificable. El plan debe definir encapsulado, región, métrica, muestra, ajustes y reacción.
| Elemento | Definición mínima | Motivo |
|---|---|---|
| Encapsulado/región | Parte y esfera, terminal o pad expuesto | Evita promediar uniones distintas. |
| Método | 2D/oblicuo/CT, ROI, umbral y regla | Hace reproducible el porcentaje. |
| Métricas | Área total, mayor vacío, distribución y ubicación | No oculta un defecto crítico. |
| Fuente | Plano, proveedor, contrato y norma/revisión | Evita criterio antiguo o no aplicable. |
| Muestreo/reacción | Lotes, paneles, uniones, tendencia y escalación | Convierte imagen en control de proceso. |
Preguntas frecuentes
¿25 % de vacíos siempre es aceptable?
No. Solo vale dentro de un documento y región concretos, no para todo BGA, QFN o clase.
¿Menos vacío siempre significa más fiabilidad?
No. Ubicación, interfaz, geometría y carga pueden pesar más.
¿X-ray prueba el mojado completo de un BGA?
No. Casos ambiguos pueden requerir vista oblicua, CT o análisis destructivo.
Referencias técnicas
- Analog Devices — guía de montaje QFN
- Global Electronics Association — normas IPC
- Indium Corporation — recursos sobre soldadura y vacíos
Referencias verificadas el 14 de noviembre de 2026. Los límites de aceptación deben seguir el plano del cliente, el proveedor del componente, el contrato y la revisión aplicable de la norma.