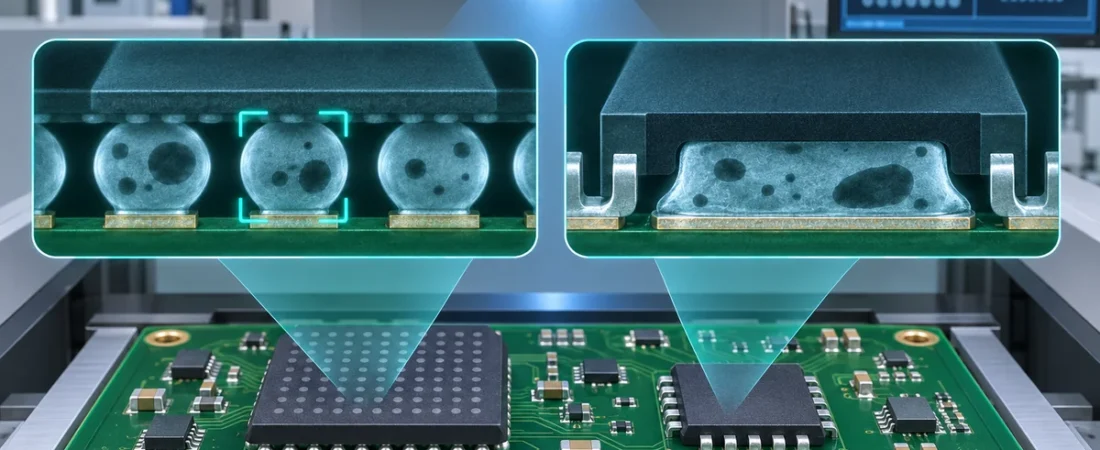
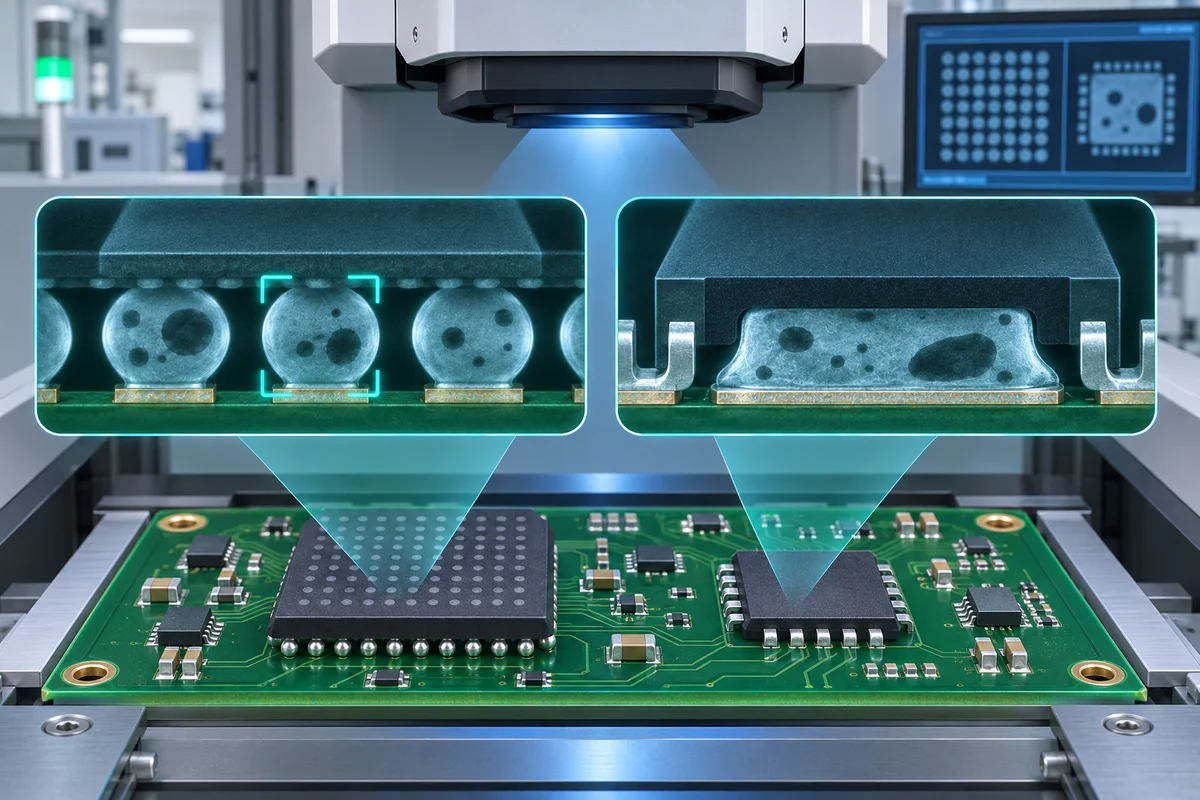
Uma região escura dentro de uma esfera BGA ou sob o pad exposto de um QFN não é um diagnóstico completo. O mesmo percentual pode representar uma grande cavidade na interface ou pequenos poros distribuídos, com riscos térmicos, elétricos e mecânicos diferentes.
Não aplique um limite único a todos os encapsulamentos. Esferas BGA, terminais periféricos QFN e pads térmicos centrais têm geometrias e funções diferentes. A aceitação segue o desenho do cliente, dados do componente e revisão normativa acordada.
1. Separe esfera BGA e pad térmico QFN
No BGA, raios X avaliam presença, forma, alinhamento, pontes e variações de densidade. Um void próximo à interface pode ser mais crítico que a mesma área distribuída no centro.
No QFN, o pad exposto conduz calor, terra ou corrente; os terminais periféricos carregam sinais e fixação. Eles exigem algoritmos separados.
| Região | Indicação em raios X | Avaliação separada |
|---|---|---|
| Esfera BGA | Forma, alinhamento, ponte e área projetada | Posição, interface, head-in-pillow e empenamento. |
| Terminal QFN | Presença de solda e pontes grandes | Molhamento, abertura e flanco por visual ou microseção. |
| Pad térmico QFN | Área total, maior void e distribuição | Caminho térmico/corrente, padrão de vias e guia do componente. |
| Pad de potência BTC/D-Pak | Cobertura e variações de densidade | Densidade de corrente, resistência térmica e requisito do produto. |
2. Leia o padrão, não apenas o número
A imagem 2D é uma projeção; estruturas podem se sobrepor e o threshold altera o cálculo. Vista oblíqua ou CT ajudam em interfaces ambíguas. Comparações exigem o mesmo programa e parâmetros.
| Padrão | Possível interpretação | Próxima verificação |
|---|---|---|
| Poros pequenos distribuídos | Gases do fluxo parcialmente presos | Acompanhar área total e máximo por pasta, perfil e painel. |
| Grande void central no QFN | Bolsa de gás ou escape limitado | Rever windowpane, volume, vias e perfil. |
| Voids em uma borda | Impressão, molhamento, gradiente ou desgaseificação desigual | Checar stencil, suporte, placement, acabamento e temperatura. |
| Interface BGA irregular | Possível non-wet/head-in-pillow ou artefato | Raios X oblíquo/CT e, se necessário, microseção ou dye-and-pry. |
| Mudança entre lotes | Material, armazenamento, processo ou programa mudou | Verificar rastreabilidade e ajustes antes da conclusão. |
3. Saiba o que raios X não comprovam
Raios X não comprovam diretamente qualidade intermetálica, molhamento completo, ausência de trincas ou limpeza. Em alto risco, combine dados do processo, ensaios elétricos/térmicos e análise destrutiva representativa.
4. Reduza voiding com experimentos controlados
Em pads térmicos QFN, várias aberturas windowpane são frequentemente preferíveis a uma abertura inteira. Guias do componente costumam citar cobertura ampla, por exemplo 50–80 %, mas taxa, paredes e espessura precisam de validação. Abertura 1:1 pode depositar solda demais e fazer o componente flutuar.
| Alavanca | Ação útil | Trade-off |
|---|---|---|
| Abertura | Janelas segmentadas e cobertura controlada | Pouca pasta reduz fixação; paredes estreitas imprimem mal. |
| Espessura | Equilibrar terminais e pad central | Mais fino pode deixar outra região sem volume. |
| Vias térmicas | Coordenar diâmetro, preenchimento/tenda e janelas | Vias abertas podem drenar solda ou liberar gás. |
| Perfil | Medir na montagem real conforme a pasta | Soak/pico excessivo afeta componente ou fluxo. |
| Pasta/atmosfera | Comparar low-void ou nitrogênio à baseline | Custo e molhamento exigem qualificação. |
5. Defina aceitação antes da produção
“Baixo voiding” não é requisito verificável. O plano precisa definir encapsulamento, região, métrica, amostragem, parâmetros e reação.
| Item | Definição mínima | Por quê |
|---|---|---|
| Encapsulamento/região | Part number e esfera, terminal ou pad exposto | Evita média entre juntas diferentes. |
| Método | 2D/oblíquo/CT, ROI, threshold e regra | Torna o percentual reproduzível. |
| Métricas | Área total, maior void, distribuição e posição | Não esconde defeito crítico. |
| Fonte | Desenho, fornecedor, contrato e norma/revisão | Evita critério antigo ou não aplicável. |
| Amostra/reação | Lotes, painéis, juntas, tendência e escalonamento | Transforma imagem em controle do processo. |
Perguntas frequentes
25% de voiding é sempre aceitável?
Não. O valor só vale em um contexto documental e região definidos.
Menos void sempre significa maior confiabilidade?
Não. Localização, interface, geometria e carga podem ser mais importantes.
Raios X comprovam molhamento total do BGA?
Não. Casos ambíguos podem exigir vista oblíqua, CT ou análise destrutiva.
Referências técnicas
- Analog Devices — orientação de montagem QFN
- Global Electronics Association — normas IPC
- Indium Corporation — recursos sobre soldagem e voiding
Referências verificadas em 14 de novembro de 2026. Os limites de aceitação devem seguir o desenho do cliente, o fornecedor do componente, o contrato e a revisão aplicável da norma.