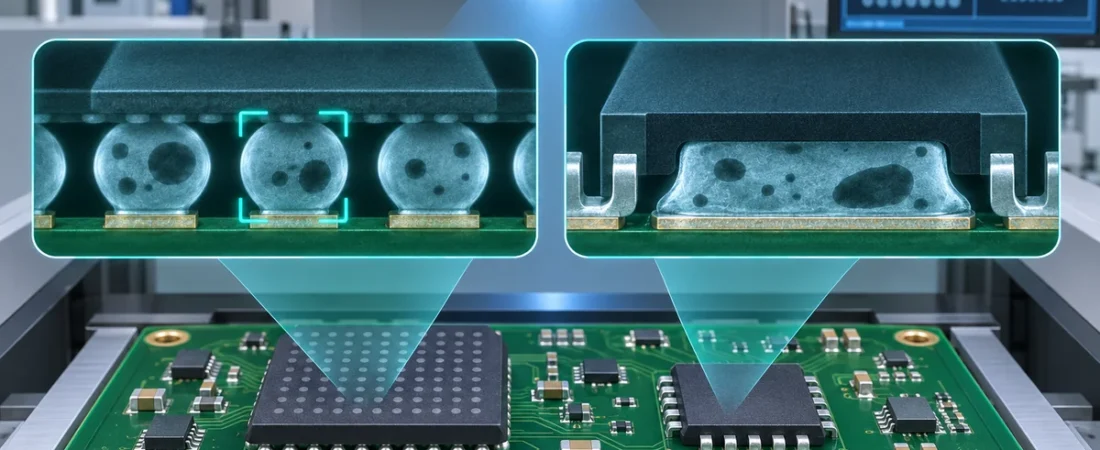
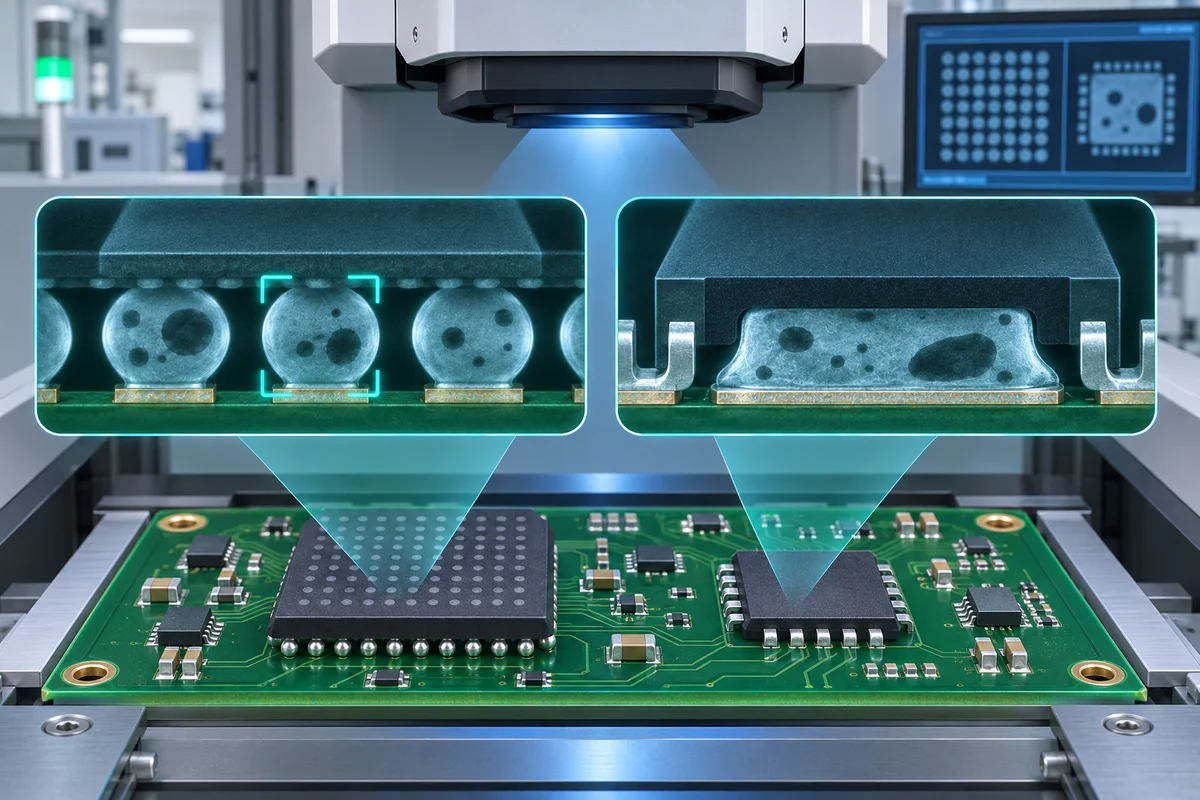
Тёмная область внутри шара BGA или под теплоотводящей площадкой QFN ещё не является полным диагнозом. Одинаковый процент может означать крупную пустоту на границе или множество мелких пор внутри припоя — с разным тепловым, электрическим и механическим риском.
Нельзя применять один предел ко всем корпусам. Шары BGA, периферийные выводы QFN и центральная exposed pad имеют разную геометрию и функции. Приёмка должна соответствовать чертежу заказчика, данным компонента и согласованной редакции стандарта.
1. Разделяйте шары BGA и теплоотводящую площадку QFN
Для BGA рентген показывает наличие, форму, совмещение, перемычки и изменения плотности скрытых шаров. Пустота у границы корпуса или платы может быть опаснее той же площади в середине.
В QFN центральная площадка отводит тепло, соединяет землю или проводит ток, а периферийные выводы передают сигналы и удерживают корпус. Нужны разные алгоритмы анализа.
| Область | Что показывает рентген | Что оценивать отдельно |
|---|---|---|
| Шар BGA | Форма, совмещение, перемычка и проекционная площадь | Положение, граница, head-in-pillow и коробление. |
| Периферийный вывод QFN | Наличие припоя и крупные перемычки | Смачивание, обрыв и боковую грань визуально/шлифом. |
| Теплоплощадка QFN | Суммарная площадь, крупнейшая пустота, распределение | Тепловой/токовый путь, vias и данные компонента. |
| Силовая BTC/D-Pak площадка | Покрытие и изменение плотности | Плотность тока, тепловое сопротивление и требования изделия. |
2. Оценивайте рисунок, а не только число
2D-рентген — это проекция: структуры накладываются, а порог ПО меняет вычисленную площадь. Для неоднозначной границы нужны наклонные снимки или CT. Сравнение партий требует одинаковой программы и настроек.
| Картина | Возможное объяснение | Следующая проверка |
|---|---|---|
| Мелкие равномерные поры | Часть газов флюса осталась в припое | Тренд суммарной и максимальной площади по пасте, профилю и панелям. |
| Крупная центральная пустота QFN | Большой газовый карман или слабый путь выхода | Проверить windowpane, объём пасты, vias и профиль. |
| Пустоты у одного края | Неравномерная печать, смачивание, нагрев или дегазация | Проверить трафарет, опору, установку, покрытие и температуру. |
| Неровная граница шара BGA | Возможен non-wet/head-in-pillow или артефакт проекции | Наклонный рентген/CT, при необходимости шлиф или dye-and-pry. |
| Скачок между партиями | Изменились материал, хранение, процесс или программа | Проверить прослеживаемость и настройки до вывода о процессе. |
3. Учитывайте ограничения рентгена
Рентген напрямую не подтверждает качество интерметаллида, полное смачивание, отсутствие трещин или чистоту под низким корпусом. Для ответственных изделий нужны данные процесса, электрические/тепловые испытания и репрезентативный разрушающий анализ.
4. Снижайте пустоты контролируемым экспериментом
Для площадки QFN несколько окон трафарета часто лучше одного сплошного. Рекомендации компонентов нередко дают широкий диапазон покрытия пастой, например 50–80%, но площадь, перемычки и толщина трафарета требуют проверки. Окно 1:1 может дать избыток припоя и приподнять или сместить корпус.
| Фактор | Полезное действие | Компромисс |
|---|---|---|
| Окна трафарета | Сегментированный windowpane и заданное покрытие | Недостаток пасты ослабляет соединение; узкие перемычки печатаются нестабильно. |
| Толщина | Баланс периферии и центральной площадки | Тонкий трафарет может обеднить другую область. |
| Thermal vias | Согласовать диаметр, заполнение/маску и окна | Открытые vias втягивают припой или выпускают газ. |
| Профиль | Измерять на реальной сборке под конкретную пасту | Излишний soak/пик повреждает компоненты или флюс. |
| Паста/атмосфера | Сравнить low-void или азот с контролем | Цена и смачивание требуют квалификации. |
5. Задайте приёмку до производства
Требование «мало пустот» невозможно проверить одинаково. План должен определять корпус, область, метрику, выборку, настройки и реакцию.
| Пункт | Минимальное определение | Зачем |
|---|---|---|
| Корпус/область | Part number и шар, вывод или exposed pad | Не смешивает разные типы соединений. |
| Метод | 2D/наклон/CT, ROI, порог и правило ПО | Делает процент воспроизводимым. |
| Метрики | Суммарная площадь, максимум, распределение и место | Не скрывает критический дефект средним значением. |
| Источник | Чертёж, производитель, контракт, стандарт/редакция | Исключает старый или неприменимый критерий. |
| Выборка/реакция | Партии, панели, соединения, тренд и эскалация | Превращает снимок в управление процессом. |
Частые вопросы
Всегда ли допустимы 25% пустот?
Нет. Такой показатель действует только для конкретного документа, области и изделия.
Меньше пустот всегда означает выше надёжность?
Нет. Положение, граница, геометрия и нагрузка могут быть важнее.
Доказывает ли рентген полное смачивание BGA?
Нет. Неоднозначные случаи требуют наклонной съёмки, CT или разрушающего анализа.
Технические источники
- Analog Devices — рекомендации по монтажу QFN
- Global Electronics Association — стандарты IPC
- Indium Corporation — материалы по пайке и пустотам
Источники проверены 14 ноября 2026 года. Критерии приёмки задаются чертежом заказчика, производителем компонента, контрактом и применимой редакцией стандарта.