
Assemblage de PCB / Impression de pâte à braser
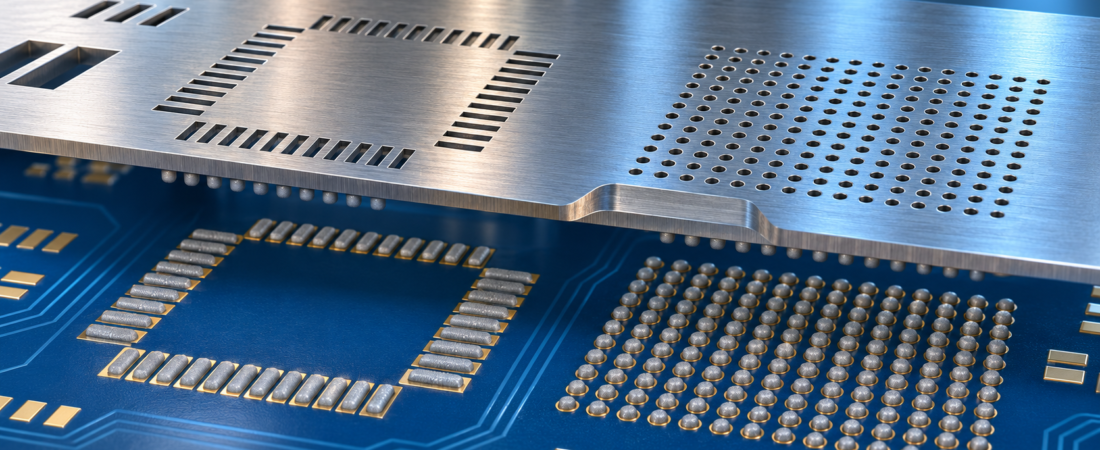
Un pochoir SMT n’est pas une simple feuille métallique reproduisant chaque pastille à l’échelle 1:1. Son épaisseur, la géométrie des ouvertures et les zones étagées déterminent le volume de pâte déposé et sa régularité. Les broches à pas fin, les pads thermiques QFN et les matrices micro-BGA exigent souvent des volumes différents sur la même carte.
Validez le pochoir à partir de l’ensemble des données d’assemblage, pas uniquement du fichier pâte. Vérifiez le boîtier réel, les pastilles, l’épaisseur, le ratio de surface, la pâte et les dépôts les plus petits et les plus grands.
1. La conception commence avant la découpe laser
Le Gerber pâte indique les ouvertures dessinées, mais ne garantit pas une impression stable. IPC-7525 fournit des recommandations tout en rappelant que le résultat dépend de plusieurs variables de conception et de procédé. [1]
La revue doit inclure les fichiers PCB, le plan d’assemblage, le fichier centroid, la nomenclature et les plans des boîtiers critiques. Il faut également connaître l’alliage, la classe de poudre, l’imprimante, les conditions de refusion et la disponibilité d’un contrôle SPI.
| Donnée | Risque principal | Décision |
|---|---|---|
| Ouverture et pas minimum | Transfert et ponts | Épaisseur, réduction, rayon et poudre |
| Pad exposé QFN | Flottaison et vides | Fenêtres, couverture et vias |
| Matrice BGA | Uniformité de centaines de dépôts | Forme, dimension et ratio |
| Grandes bornes | Volume insuffisant | Surimpression ou zone step-up |
2. Le ratio de surface relie ouverture et épaisseur
Lors de la séparation, la pâte doit rester sur la pastille et quitter les parois. Pour une ouverture rectangulaire de côtés a et b et d’épaisseur t, le ratio vaut ab / [2(a+b)t]. Pour un cercle de diamètre D, il vaut D / 4t.
Une valeur proche de 0,66 ou supérieure constitue un point de départ robuste. Des pâtes modernes, feuilles premium et revêtements peuvent fonctionner plus bas, mais la fenêtre de procédé se réduit et doit être validée. [2] Réduire systématiquement les ouvertures peut donc aggraver le transfert; une feuille plus fine est parfois la meilleure correction.
3. Adapter les ouvertures au boîtier
Broches à pas fin
Pour les QFP et boîtiers comparables, l’objectif est un dépôt étroit et répétable sans liaison avec la pastille voisine. Une légère réduction de largeur, des angles arrondis et une longueur contrôlée sont des points de départ courants. La largeur du pont métallique entre ouvertures et l’alignement du masque doivent aussi être contrôlés.
QFN et LGA
Une grande ouverture 1:1 sous le pad thermique peut déposer une masse excessive. Elle favorise la flottaison, les vides, l’éjection de pâte et une hauteur irrégulière. Un motif en fenêtres fractionne le volume et offre des voies de dégazage. Une couverture de 50 à 80 % sert souvent de plage de départ, mais la valeur finale dépend du datasheet, des besoins thermiques, des vias, de la pâte et du profil de refusion.
BGA et micro-BGA
L’uniformité de toute la matrice est essentielle. Les ouvertures rondes ou carrées à angles arrondis sont dimensionnées selon la pastille, la bille et le ratio. Certaines applications acceptent 1:1; d’autres demandent une légère réduction ou une feuille plus fine. Une poudre plus fine aide au remplissage, mais augmente la surface oxydée et la charge imposée au flux. [3]
4. Une carte peut exiger plusieurs hauteurs de pâte
Une feuille fine favorise les petites ouvertures mais peut sous-imprimer les connecteurs ou composants de puissance. Une feuille épaisse apporte davantage de volume tout en dégradant les ratios des pas fins. Les solutions possibles comprennent un pochoir step-down ou step-up, une surimpression locale, une feuille premium ou électroformée, un revêtement, voire des préformes pour les cas exceptionnels.
Les transitions étagées doivent rester suffisamment éloignées des ouvertures voisines et du trajet de la raclette. L’épaisseur locale et la hauteur de pâte attendue doivent apparaître clairement sur le plan.
5. Publier une spécification vérifiable
| À définir | À documenter |
|---|---|
| Feuille | Matériau, épaisseur, zones étagées et revêtement |
| Ouvertures | Réductions, agrandissements, fenêtres et ratio minimal |
| Identification | Révisions PCB/pâte, face, orientation du panneau et version |
| Validation | Limites SPI, transfert et critères du premier article |
Toute modification non 1:1 doit être identifiée. Avant la série, les données SPI réelles doivent confirmer volume, variation et position. Pour les LGA, QFN et micro-BGA, AIM recommande également une vitesse de séparation faible et contrôlée. [4]
Envoyez Gerber ou ODB++, plan d’assemblage, BOM, centroid, plan de panneau, datasheets critiques et rapports SPI existants. Signalez le pas minimum, les pads QFN, les BGA et les défauts historiques.
- IPC-7525B – Stencil Design Guidelines.
- IPC – Selecting Stencil Technologies.
- Indium – Minimizing Graping.
- AIM Solder – Recommandations d’impression.
Besoin d’une revue DFM du pochoir ?
JEXPCB peut vérifier le fichier pâte, les boîtiers, la panélisation et les risques de soudure avant la production PCBA.
Envoyer les données d’assemblage