
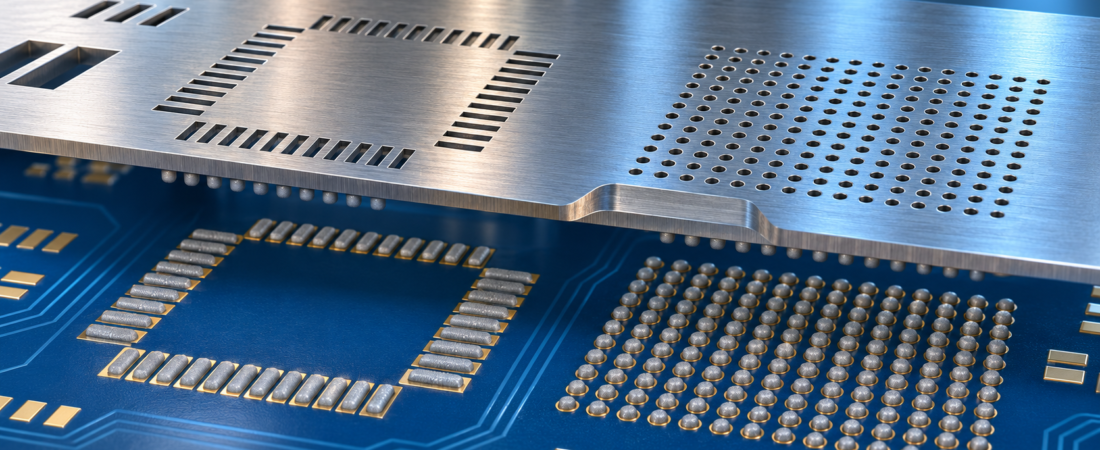
Ensamblaje de PCB / Impresión de pasta de soldadura
Un esténcil SMT no es una lámina metálica que copia todas las almohadillas 1:1. El espesor, la geometría de las aberturas y los escalones locales determinan cuánto material llega a cada unión y con qué uniformidad se libera. Los terminales de paso fino, las almohadillas térmicas QFN y las matrices micro-BGA suelen necesitar volúmenes distintos en la misma placa.
Apruebe el esténcil con todos los datos de ensamblaje, no solo con la capa de pasta. Revise el encapsulado real, las almohadillas, el espesor, la relación de área, la pasta y los depósitos extremos.
1. El diseño empieza antes del corte láser
El Gerber de pasta indica dónde se dibujaron las aberturas, pero no demuestra que la impresión será estable. IPC-7525 ofrece directrices y deja claro que el resultado depende de múltiples variables. [1]
La revisión debe incluir datos de fabricación, plano de ensamblaje, archivo centroid, BOM y planos de los encapsulados críticos. También conviene definir aleación, clase de polvo, impresora, condiciones de reflujo y disponibilidad de inspección SPI.
| Entrada | Riesgo | Decisión |
|---|---|---|
| Abertura y paso mínimos | Liberación y puentes | Espesor, reducción, radios y polvo |
| Pad expuesto QFN | Flotación y vacíos | Ventanas, cobertura y vías |
| Matriz BGA | Uniformidad entre muchas uniones | Forma, dimensión y relación de área |
| Terminales grandes | Volumen insuficiente | Sobreimpresión o zona step-up |
2. La relación de área conecta abertura y espesor
Al separar el esténcil, la pasta debe quedarse sobre la almohadilla y abandonar las paredes. Para una abertura rectangular de lados a y b y espesor t, la relación es ab / [2(a+b)t]. Para una abertura circular de diámetro D, es D / 4t.
Un valor cercano a 0,66 o superior es un punto de partida robusto. Pastas modernas, láminas premium y recubrimientos pueden trabajar por debajo, pero la ventana de proceso se estrecha y debe validarse. [2] Reducir todas las aberturas puede empeorar la liberación; a veces una lámina más fina es la corrección adecuada.
3. Estrategias según el encapsulado
Terminales de paso fino
En QFP y componentes similares se busca un depósito estrecho y repetible sin unir almohadillas adyacentes. Son comunes una pequeña reducción de anchura, esquinas redondeadas y longitud controlada. También hay que revisar el ancho de metal entre aberturas y el registro de la máscara.
QFN y LGA
Una gran abertura 1:1 bajo el pad térmico puede depositar demasiada pasta y causar flotación, vacíos, salida lateral o altura desigual. Un patrón de ventanas divide el volumen y crea rutas de desgasificación. Una cobertura aproximada del 50–80 % suele servir de punto inicial, pero el valor final depende del datasheet, la disipación térmica, las vías, la pasta y el perfil.
BGA y micro-BGA
La uniformidad de toda la matriz es esencial. Las aberturas redondas o cuadradas redondeadas se dimensionan según el land, la bola y la relación de área. Algunos diseños admiten 1:1; otros requieren ligera reducción o menor espesor. Un polvo más fino puede llenar mejor las aberturas pequeñas, pero aumenta la superficie oxidada y el trabajo del fundente. [3]
4. Una placa puede necesitar varias alturas de pasta
Una lámina fina favorece las pequeñas aberturas, pero puede dejar poca pasta en conectores o componentes de potencia. Una lámina gruesa aporta más volumen y reduce la relación de área del paso fino. Las soluciones incluyen esténciles step-down o step-up, sobreimpresión local, láminas premium o electroformadas, recubrimientos y, en casos especiales, preformas.
Los escalones requieren distancia respecto a aberturas cercanas y al recorrido de la rasqueta. Deben especificarse claramente la transición, el espesor local y la altura esperada.
5. Liberar una especificación verificable
| Definir | Registrar |
|---|---|
| Lámina | Material, espesor, escalones y recubrimiento |
| Aberturas | Reducciones, ampliaciones, ventanas y relación mínima |
| Identificación | Revisión PCB/pasta, cara, orientación y versión |
| Validación | Límites SPI, eficiencia de transferencia y primer artículo |
Todas las modificaciones no 1:1 deben marcarse. Antes de la serie, los datos SPI reales deben confirmar volumen, variación y posición. Para LGA, QFN y micro-BGA, AIM recomienda además una velocidad de separación baja y controlada. [4]
Envíe Gerber u ODB++, plano, BOM, centroid, panel, datasheets críticos e informes SPI. Destaque el paso mínimo, pads QFN, BGA y defectos anteriores.
- IPC-7525B – Stencil Design Guidelines.
- IPC – Selecting Stencil Technologies.
- Indium – Minimizing Graping.
- AIM Solder – Ajustes de impresión.
¿Necesita una revisión DFM del esténcil?
JEXPCB puede revisar la capa de pasta, encapsulados, panelización y riesgos de soldadura antes de la producción PCBA.
Enviar datos de ensamblaje