
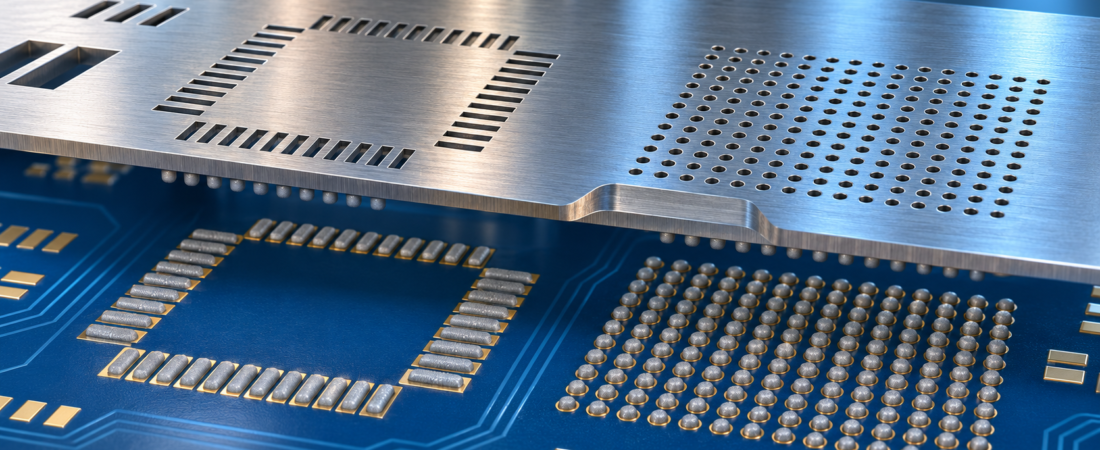
Montagem de PCB / Impressão de pasta de solda
Um estêncil SMT não é apenas uma folha metálica que copia todos os pads em escala 1:1. A espessura, a geometria das aberturas e os degraus locais controlam o volume depositado e a consistência da liberação. Terminais de passo fino, pads térmicos QFN e matrizes micro-BGA frequentemente exigem volumes diferentes na mesma placa.
Aprove o estêncil com o conjunto completo de dados de montagem, não apenas com a camada de pasta. Revise encapsulamento, pads, espessura, relação de área, pasta e os menores e maiores depósitos.
1. O projeto começa antes do corte a laser
O Gerber de pasta mostra onde as aberturas foram desenhadas, mas não comprova uma impressão estável. A IPC-7525 apresenta orientações e destaca que o desempenho depende de várias condições de projeto e processo. [1]
A análise deve incluir dados de fabricação, desenho de montagem, centroid, BOM e desenhos dos encapsulamentos críticos. Também é importante definir liga, classe do pó, impressora, condições de refusão e disponibilidade de inspeção SPI.
| Entrada | Risco | Decisão |
|---|---|---|
| Menor abertura e passo | Liberação e pontes | Espessura, redução, raio e pó |
| Pad exposto QFN | Flutuação e vazios | Janelas, cobertura e vias |
| Matriz BGA | Uniformidade de muitos depósitos | Forma, dimensão e relação de área |
| Terminais grandes | Volume insuficiente | Sobreimpressão ou região step-up |
2. A relação de área conecta abertura e espessura
Na separação, a pasta deve permanecer no pad e sair das paredes. Para uma abertura retangular com lados a e b e espessura t, a relação é ab / [2(a+b)t]. Para uma abertura circular de diâmetro D, é D / 4t.
Um valor próximo de 0,66 ou maior é um ponto de partida robusto. Pastas modernas, folhas premium e revestimentos podem trabalhar abaixo disso, mas a janela de processo fica menor e precisa ser validada. [2] Reduzir todas as aberturas pode piorar a liberação; às vezes uma folha mais fina é a solução correta.
3. Estratégias por encapsulamento
Terminais de passo fino
Para QFP e componentes semelhantes, busca-se um depósito estreito e repetível sem conectar pads vizinhos. Pequena redução de largura, cantos arredondados e comprimento controlado são pontos de partida comuns. A largura do metal entre aberturas e o registro da máscara também devem ser verificados.
QFN e LGA
Uma grande abertura 1:1 sob o pad térmico pode imprimir pasta demais, provocando flutuação, vazios, escape lateral ou altura irregular. Um padrão de janelas divide o volume e cria caminhos para saída de gases. Cobertura de aproximadamente 50–80% é uma faixa inicial comum; o valor final depende do datasheet, requisito térmico, vias, pasta e perfil de refusão.
BGA e micro-BGA
A uniformidade de toda a matriz é crítica. Aberturas redondas ou quadradas com cantos arredondados são dimensionadas conforme land, esfera e relação de área. Alguns projetos aceitam 1:1; outros exigem pequena redução ou folha mais fina. Pó mais fino pode preencher melhor aberturas pequenas, mas aumenta a superfície oxidada e a exigência sobre o fluxo. [3]
4. Uma placa pode exigir diferentes alturas de pasta
Uma folha fina favorece aberturas pequenas, mas pode subimprimir conectores ou componentes de potência. Uma folha grossa fornece mais volume e prejudica a relação de área do passo fino. As opções incluem estêncil step-down ou step-up, sobreimpressão local, folha premium ou eletroformada, revestimento e, em casos especiais, preformas.
Degraus precisam de distância das aberturas próximas e do caminho do rodo. Transição, espessura local e altura esperada devem ser claramente registradas.
5. Libere uma especificação verificável
| Definir | Registrar |
|---|---|
| Folha | Material, espessura, degraus e revestimento |
| Aberturas | Reduções, ampliações, janelas e relação mínima |
| Identificação | Revisões PCB/pasta, lado, orientação e versão |
| Validação | Limites SPI, eficiência de transferência e primeiro artigo |
Todas as alterações não 1:1 devem ser marcadas. Antes da produção em série, dados SPI reais devem confirmar volume, variação e posição. Para LGA, QFN e micro-BGA, a AIM também recomenda velocidade de separação baixa e controlada. [4]
Envie Gerber ou ODB++, desenho de montagem, BOM, centroid, painel, datasheets críticos e relatórios SPI. Destaque o menor passo, pads QFN, BGA e defeitos anteriores.
- IPC-7525B – Stencil Design Guidelines.
- IPC – Selecting Stencil Technologies.
- Indium – Minimizing Graping.
- AIM Solder – Ajustes de impressão.
Precisa de revisão DFM do estêncil?
A JEXPCB pode revisar a camada de pasta, encapsulamentos, painelização e riscos de solda antes da produção PCBA.
Enviar dados de montagem