
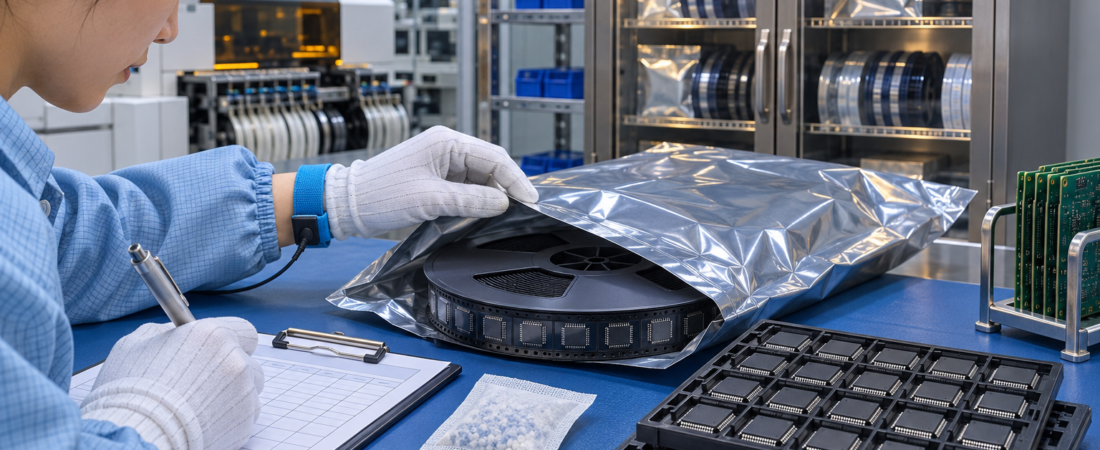
Bauteilhandhabung / Feuchtekontrolle
Kunststoff-SMD-Gehäuse können Feuchtigkeit aus der Umgebungsluft aufnehmen. Beim Reflow-Löten wird diese Feuchtigkeit sehr schnell erhitzt. Der entstehende Innendruck kann Delamination, Risse, Bonddrahtschäden oder den sichtbaren „Popcorn“-Effekt verursachen. Beherrscht wird dieses Risiko durch den Moisture Sensitivity Level (MSL), Trockenverpackung, kontrollierte Lagerung, lückenlose Expositionszeiterfassung und – falls erforderlich – einen validierten Trocknungsprozess.
Praxisregel: Das Feuchtigkeitsschutzetikett und die Vorgaben des Originalherstellers sind Produktionsdaten. Zeitpunkt des Öffnens jeder Feuchtigkeitssperrverpackung dokumentieren, kumulierte Expositionszeit verfolgen und nach Überschreitung der Floor Life keinen pauschalen Trocknungszyklus erfinden.
1. Der MSL übersetzt das Feuchterisiko in eine Floor-Life-Grenze
IPC/JEDEC J-STD-020 klassifiziert die Feuchte-/Reflow-Empfindlichkeit nicht hermetischer SMD-Bauteile. IPC/JEDEC J-STD-033 beschreibt anschließend Handhabung, Verpackung, Transport und Verwendung. MSL ist daher keine allgemeine Qualitätsstufe, sondern eine Zeit- und Umgebungsvorgabe für ein bestimmtes Gehäuse vor dem Hochtemperaturprozess.
„Floor Life“ ist die kumulierte Zeit, die ein trockenes Bauteil außerhalb seiner qualifizierten Trockenlagerung verbleiben darf, bevor es reflowgelötet wird. Als Referenz gelten höchstens 30 °C und 60 % relative Luftfeuchte; bei MSL 1 gelten 85 % RH. Höhere Temperatur oder Feuchte können das sichere Zeitfenster verkürzen. Maßgeblich bleiben Etikett, Bauteildokumentation und die anwendbare Normrevision.
| MSL | Referenz-Floor-Life nach dem Öffnen | Bedeutung für die Fertigung |
|---|---|---|
| 1 | Unbegrenzt bei ≤30 °C / 85 % RH | Normale Lagerregeln und Lieferantenetikett beachten. |
| 2 | 1 Jahr bei ≤30 °C / 60 % RH | Trotz langen Fensters Öffnungsdatum und Historie dokumentieren. |
| 2a | 4 Wochen bei ≤30 °C / 60 % RH | Materialausgabe und Rücklagerung einplanen. |
| 3 | 168 Stunden bei ≤30 °C / 60 % RH | Eine Woche kumulierte Exposition; bei vielen Kunststoff-ICs üblich. |
| 4 | 72 Stunden bei ≤30 °C / 60 % RH | Kitting und Linienplanung bewusst steuern. |
| 5 | 48 Stunden bei ≤30 °C / 60 % RH | Kurze Unterbrechungen und strenge Materialkontrolle. |
| 5a | 24 Stunden bei ≤30 °C / 60 % RH | Nur die für den geplanten Lauf benötigte Menge ausgeben. |
| 6 | Vor Gebrauch trocknen; innerhalb der Etikettfrist reflowlöten | Gehäusespezifische Vorgaben zwingend befolgen. |
Floor Life ist nicht mit Lagerfähigkeit gleichzusetzen: Die Lagerfähigkeit betrifft korrekt verpacktes Material; die Floor Life beginnt mit dem Öffnen der Schutzverpackung oder dem Verlust ihrer Dichtheit.
2. Trockenverpackung vor der Materialfreigabe prüfen
Feuchteempfindliche Bauteile werden üblicherweise in einer antistatischen Moisture Barrier Bag (MBB) mit Trockenmittel, Humidity Indicator Card (HIC) und Warnetikett geliefert. Die Wareneingangskontrolle sollte dieses System erhalten, statt jeden Beutel nur zur Mengenkontrolle zu öffnen.
| Prüfung | Zu dokumentieren | Warum wichtig |
|---|---|---|
| Identität | Hersteller, vollständige Teilenummer, Los/Datecode, Menge | Verknüpft die Handhabung mit Gehäuse und BOM-Position. |
| Beutelzustand | Siegel, Löcher, Risse, auffälliger Vakuumzustand | Bei beschädigter MBB ist die Feuchtehistorie unklar. |
| Warnetikett | MSL, Versiegelungsdatum, Floor-Life- und Trocknungshinweise | Definiert das bauteilspezifische Zeitfenster. |
| Feuchteanzeiger | HIC-Ergebnis unmittelbar nach dem Öffnen | Zeigt problematische Feuchte im Beutel an. |
| Träger | Gurt/Rolle, Tray oder Tube und Temperaturfreigabe | Begrenzt ein späteres Trocknungsverfahren. |
Beutel erst am kontrollierten Materialausgabepunkt öffnen, HIC zeitnah ablesen und Datum sowie Uhrzeit erfassen. Bei unzulässiger Anzeige, beschädigter Verpackung oder widersprüchlicher Dokumentation Material sperren und durch Engineering oder Qualität bewerten lassen.
3. Kumulierte Exposition statt nur einer Schicht verfolgen
Floor Life ist eine kumulierte Zeit über Wareneingang, Kitting, Feeder-Rüsten, Umrüstungen, Linienstopps, Teilaufträge, Prüfung und Rücklagerung. Das Zurücklegen einer Rolle in einen Trockenschrank löscht bereits verbrauchte Zeit nicht automatisch.
Ein Laufzettel oder digitales System sollte Teilenummer, Los/Datecode, MSL, Öffnungszeit, zulässige Floor Life, Ausgabe- und Rückgabezeiten, verbrauchte und verbleibende Zeit, Trockenlager-/Trocknungsstatus sowie Freigaben enthalten. Bei geteilten Rollen und Gurtabschnitten müssen Identität und Expositionshistorie auf jedem neuen Behälter erhalten bleiben.
4. Trockenlagerung als definierter Prozess
Ungeöffnetes Material verbleibt unter den angegebenen Lagerbedingungen in der intakten Original-Trockenverpackung. Nach dem Öffnen können Restmengen in einem geeigneten Trockenschrank geschützt oder mit frischem Trockenmittel und HIC in einer geeigneten MBB wiederversiegelt werden. Die Methode richtet sich nach MSL, Rest-Floor-Life, Lagerdauer, J-STD-033 und Herstellerunterlagen.
Ein normaler Teile- oder Stahlschrank ist kein kontrollierter Trockenschrank. Festzulegen sind Sollfeuchte, Überwachung, Alarmreaktion und die Regel zur Zeitbewertung während der Lagerung. Ein neuer Beutel erzeugt keine neue Historie. ESD-Schutz, mechanischer Schutz und Sauberkeit bleiben zusätzlich erforderlich.
5. Trocknen ist ein kontrollierter Wiederherstellungsprozess
Trocknen kann erforderlich sein, wenn die zulässige Exposition überschritten ist, die HIC unzulässig anzeigt, die MBB-Dichtheit zweifelhaft ist oder das Bauteiletikett es verlangt. Zeit und Temperatur hängen von Gehäusedicke, MSL, Exposition, Trocknungstemperatur und Verpackungsmaterial ab. Die passende Tabelle in J-STD-033, Herstellerangaben und eine freigegebene Arbeitsanweisung sind zu verwenden.
Nie voraussetzen, dass der Transportträger die Gehäuse-Trocknungstemperatur verträgt. Rollen, Gurte, Trays oder Tubes können sich verformen oder Bauteile verunreinigen. Texas Instruments weist darauf hin, dass Bauteile in diesen Trägern ohne entsprechende Freigabe gegebenenfalls nicht über 40 °C erwärmt werden dürfen. Ein Umsetzen auf hochtemperaturfeste Träger muss ESD, Polarität, Loskontrolle und Anschlussschutz berücksichtigen.
Übermäßiges oder wiederholtes Trocknen kann Anschlüsse oxidieren, Lötbarkeit verschlechtern, Träger beschädigen und Zeit verbrauchen. Es repariert weder gerissene Gehäuse noch kontaminierte Anschlüsse oder unbekannte Herkunft. Bei fehlender Historie entscheidet Engineering oder Qualität – nicht ein pauschaler 24-Stunden-Zyklus.
6. Verifizierbaren Feuchtekontrollplan freigeben
| Vor der Bestückung festlegen | Nachweis oder Anweisung |
|---|---|
| Klassifizierung | Exakte MPN, Gehäuse, MSL, Datenblatt und Etikett. |
| Wareneingang | MBB-Dichtheit, HIC, Los/Datecode und Siegeldaten. |
| Exposition | Öffnungszeit, kumulierte Floor Life, Umgebungsgrenze, Rücklagerregel. |
| Trockenlagerung | Schrank-Spezifikation und Überwachung oder MBB-/Trockenmittel-/HIC-Verfahren. |
| Trocknungsfreigabe | Auslöser, Zeit/Temperatur, Ofen, Trägerfreigabe, Frist nach Trocknung. |
| Reflow | Maximale Gehäusetemperatur, Anzahl Reflow-Zyklen und Reihenfolge. |
| Rückverfolgbarkeit | Verbindung von Materiallos, Expositionsprotokoll, Baugruppenlos und Abweichung. |
Daten für eine PCBA-Anfrage: Kundenseitig beigestellte feuchteempfindliche Bauteile mit vollständiger Herstellernummer, Verpackungszustand, MSL-Etikett, bekannter Expositionshistorie und Rückverfolgbarkeitsanforderung angeben. Bei lange gelagertem oder geöffnetem Material die Historie vor Angebot und Prozessplanung offenlegen.
Technische Referenzen
- Texas Instruments — Applying the Moisture Sensitivity Level (MSL).
- NXP — Assembly Guidelines for Flip Chip Plastic BGA and Chip Scale Packages.
- Analog Devices — Moisture Sensitivity Level.
- Texas Instruments — Quality and Reliability FAQs.
Benötigen Sie kontrollierte Handhabung feuchteempfindlicher Bauteile?
JEXPCB kann BOM, Zustand beigestellter Materialien, Bestückungsplan und erforderliche Handhabungsnachweise vor der PCBA-Fertigung prüfen.