
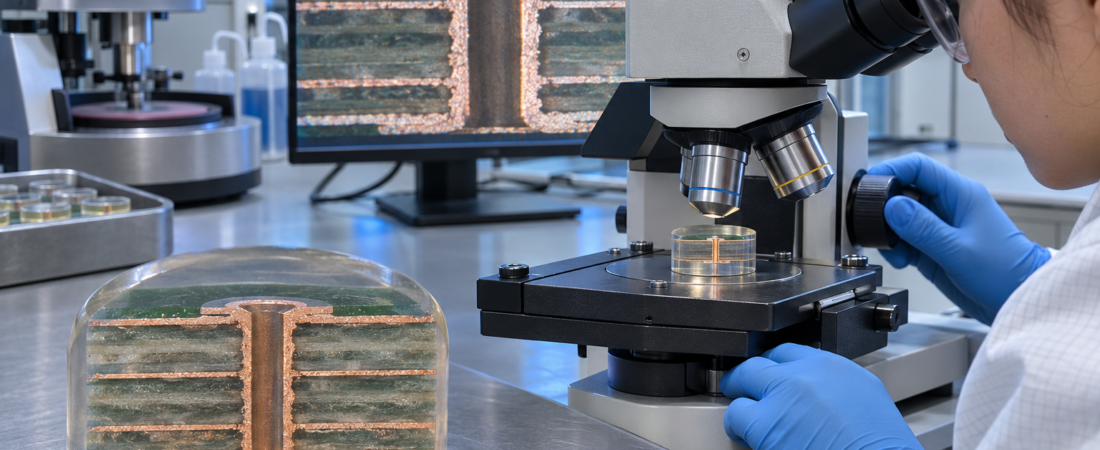
Contrôle qualité / analyse en coupe des PCB
Une carte de circuit imprimé terminée dissimule la plupart des caractéristiques qui déterminent la fiabilité des interconnexions : cuivre dans les trous métallisés, alignement des couches internes, interfaces du stratifié, remplissage des vias et liaison entre un pad interne et la paroi du trou. La microsection rend ces éléments mesurables : un échantillon représentatif est découpé, enrobé dans une résine, poncé et poli jusqu’au plan visé, puis observé sous grossissement.
Règle essentielle : une microsection fournit une preuve solide concernant l’emplacement échantillonné et le procédé représenté par cet échantillon. Elle ne prouve pas que tous les trous de toutes les cartes livrées sont identiques. La spécification doit donc définir l’échantillon, sa préparation, les caractéristiques mesurées, les critères d’acceptation et le lien avec le lot de production.
1. Transformer une construction cachée en preuve mesurable
L’IPC-A-600 traite notamment les critères en coupe pour trous traversants métallisés, anneaux internes, pastilles soulevées, fissures de feuille ou de fût, épaisseur de métallisation, vides, migration de résine, séparation des couches internes, vias remplis et cuivre de recouvrement. La liste IPC P-MICRO illustre aussi des phénomènes observables en coupe : smear, nail heading, décollement de paroi, nodules, fissures, retrait de résine et défauts du stratifié.
| Élément | Mesures ou observations | Question de procédé |
|---|---|---|
| Trou traversant ou via | Épaisseur et continuité du cuivre, nodules, vides, fissures, rugosité et décollement | Le perçage, le désmear et la métallisation ont-ils produit un fût sain ? |
| Connexion interne | Alignement, anneau annulaire, breakout, smear et séparation à l’interface cuivre | Le perçage a-t-il atteint le pad et la métallisation assure-t-elle une liaison propre ? |
| Empilage multicouche | Épaisseurs finies des cores/prépregs, espacement des couches, cuivre et construction globale | La carte finie correspond-elle à l’empilage approuvé ? |
| Stratifié | Vides, délaminage, fissures, measling, retrait de résine et état des fibres | La stratification ou la sollicitation thermique a-t-elle endommagé le diélectrique ? |
| Via rempli ou capé | Remplissage, vides, épaisseur du cuivre de capage et intégrité des interfaces | La structure via-in-pad est-elle complète et adaptée à l’étape suivante ? |
La microsection complète les autres contrôles. Le test électrique repère les circuits ouverts et courts-circuits, mais ne mesure pas directement l’épaisseur du cuivre et ne montre pas une fissure naissante. La radiographie observe la géométrie interne sans destruction, mais ne fournit généralement pas la même vue métallographique d’une interface. La coupe apporte une preuve structurelle locale ; les contrôles électriques, dimensionnels et de procédé assurent une couverture plus large.
2. L’échantillon doit représenter la question posée
Comme l’analyse est destructive, l’échantillon est généralement un coupon de contrôle intégré au panneau de production. Il doit reproduire l’empilage pertinent, le cycle de cuivrage, les types de trous et les géométries critiques. Un coupon provenant du même panneau constitue une preuve beaucoup plus forte qu’un coupon de référence sans lien avec la fabrication.
Un coupon ne peut représenter une structure qu’il ne contient pas. Si le produit comporte des microvias borgnes, des vias empilés, des PTH à fort rapport d’aspect, des via-in-pad remplis et capés ou une transition inhabituelle, le véhicule de test et le plan d’échantillonnage doivent intégrer ces structures. Pour une analyse de défaillance, il peut être nécessaire de couper la carte suspecte elle-même.
| Source | Usage adapté | Limite |
|---|---|---|
| Coupon de panneau | Vérification de routine d’un lot ou d’un procédé avec géométrie contrôlée | Ne représente que les caractéristiques prévues dans le coupon. |
| Carte produit finie | Validation de premier article ou analyse d’un emplacement précis | Détruit la carte et fournit toujours une preuve locale. |
| Panneau d’essai procédé | Caractérisation du cuivrage, de la stratification ou de la tenue thermique | Sa représentativité par rapport à la production doit être démontrée. |
L’échantillonnage doit être associé à une limite de procédé significative : lot, panneau, équipe, bain de métallisation ou autre unité appropriée. « Fournir un rapport de microsection » reste incomplet sans préciser le lot représenté et la règle de décision en cas de non-conformité.
3. La préparation conditionne la qualité de mesure
Le flux typique consiste à sélectionner et découper le coupon, l’enrober dans une résine, meuler jusqu’au plan cible, polir la face et parfois l’attaquer chimiquement pour distinguer les structures de cuivre. Chaque étape peut introduire des artefacts.
- Mauvais plan de coupe : une coupe hors du centre du trou fausse l’épaisseur apparente, le diamètre ou l’anneau.
- Arrondi des arêtes : un polissage trop agressif déforme les couches minces.
- Smear ou arrachement : une mauvaise découpe peut créer des dommages ressemblant à un défaut de fabrication.
- Surattaque : une attaque excessive altère le cuivre et exagère les interfaces.
- Imagerie non étalonnée : une photo sans échelle, grossissement et étalonnage n’est pas une mesure dimensionnelle.
Le rapport doit préciser l’orientation et le plan de coupe. Une section transversale passant par le centre du trou ne répond pas aux mêmes questions qu’une coupe axiale le long du fût. Lorsque l’acceptation dépend d’une valeur minimale, l’emplacement et la méthode doivent suivre la norme et la spécification client.
4. Évaluer le trou métallisé comme un système complet
La fiabilité dépend de l’interaction entre perçage, préparation de paroi, métallisation, pads internes et état du stratifié. Une seule valeur d’épaisseur de cuivre ne suffit pas.
Épaisseur et distribution du cuivre : mesurer aux emplacements définis. Une moyenne peut masquer une zone mince, alors qu’un point isolé ne représente pas nécessairement tout le fût. Il est préférable de consigner les valeurs individuelles, le minimum et les positions.
Vides, nodules et rugosité : un vide interrompt la paroi métallisée ; un nodule peut réduire le diamètre fini. L’acceptation dépend de la taille, de la position, de l’étendue circonférentielle et de la classe applicable.
Fissures et séparations : les fissures de fût, d’angle et de feuille ont des emplacements et implications différents. Un stress thermique peut révéler une faiblesse invisible à l’état initial. Le décollement de paroi, le retrait de résine et la séparation interne doivent être distingués.
Désmear et connexion interne : la résine résiduelle sur le cuivre interne peut gêner la liaison métallurgique. La coupe doit montrer si le cuivre est correctement exposé et relié à une métallisation continue.
5. Vérifier l’empilage et les structures spéciales
Une coupe multicouche compare l’espacement diélectrique fini, les cores et prépregs, l’épaisseur du cuivre et l’épaisseur totale avec l’empilage approuvé. Elle peut aussi révéler un décalage des couches, des vides, fissures ou délaminages après conditionnement thermique. Ceci est particulièrement utile lorsque l’impédance, les diélectriques minces ou la lamination séquentielle rendent la construction critique.
Pour les vias remplis et capés, il ne suffit pas de constater que le trou semble fermé. Le plan peut contrôler les vides, l’interface entre remplissage et paroi, l’épaisseur du cuivre de capage, les creux ou bosses de surface et les fissures après stress. Les microvias borgnes ou empilés peuvent nécessiter plusieurs plans de coupe.
Les finitions de surface très minces peuvent nécessiter une autre technologie. Eurocircuits indique par exemple que le nickel d’un ENIG peut être mesuré en coupe, tandis que la couche d’or par immersion, beaucoup plus fine, est mesurée par rayons X.
6. Un rapport utile relie images, mesures et décision
| Élément du rapport | Contenu attendu |
|---|---|
| Identification | Référence, révision, commande/ordre, lot, ID du panneau ou coupon et date. |
| Critères applicables | Plan client, document IPC avec classe/révision et dérogations approuvées. |
| Définition de l’échantillon | Emplacement, type de trou/via, diamètre, rapport d’aspect et orientation. |
| Préparation | État initial ou après stress thermique et méthode de préparation pertinente. |
| Images | Vue générale et détails avec échelle, grossissement et annotations. |
| Mesures | Relevés individuels, unités, positions, limites et référence de l’équipement étalonné. |
| Conclusion | Conformité par caractéristique, contrôleur, référence de non-conformité et décision sur le lot. |
Données à joindre à la demande de prix : révision du PCB, norme et classe d’acceptation, structures critiques, conditionnement thermique demandé, fréquence d’échantillonnage, format du rapport et autorisation éventuelle de détruire une carte produit. Pour une qualification ou un dossier réglementé, préciser la traçabilité et la durée d’archivage avant chiffrage.
Références techniques
- IPC-A-600 — Acceptability of Printed Boards.
- IPC P-MICRO — Phenomena in Cross Section of Plated Through Holes.
- Eurocircuits — Microsections.
- Würth Elektronik — PCB Test Methods.
Besoin d’un dossier de microsection pour votre PCB ?
JEXPCB peut examiner l’empilage, les structures de perçage, les critères d’acceptation et les documents requis avant fabrication, puis coordonner des enregistrements qualité adaptés au projet.