
Evaluación de proveedores PCB / cualificación basada en evidencias
Una tabla de capacidades es útil al inicio de un proyecto de sourcing PCB. Permite revisar rápidamente número de capas, pista y espacio mínimos, opciones de vias, espesor, peso de cobre, acabados y métodos de prueba. Pero no demuestra que esas capacidades sean estables, se apliquen correctamente a su diseño o estén respaldadas por los controles necesarios para una producción repetible.
La diferencia clave: una capacidad es una declaración sobre lo que el proveedor afirma poder hacer. La evidencia de cualificación muestra cómo controlará el producto, verificará el resultado y responderá a los cambios. Para compras e ingeniería, la segunda cuestión suele ser más importante.
1. Qué puede demostrar una tabla de capacidades — y qué no
Una tabla publicada es principalmente una herramienta de preselección. Si el diseño exige 0,10 mm de pista/espacio, impedancia controlada, microvias apilados o un laminado high-Tg específico, ayuda a detectar incompatibilidades y orientar el DFM. Sin embargo, el mismo valor puede representar:
- un proceso de serie estable o una fabricación de ingeniería excepcional;
- una capacidad demostrada en un cupón o estable en distintas posiciones y lotes;
- un proceso directo o enviado a un recurso externo cualificado;
- un valor nominal o uno respaldado por control de medición y registros;
- una capacidad teórica o materiales, tooling y capacidad realmente disponibles.
Dos proveedores pueden publicar el mismo mínimo y diferir mucho en ventana de proceso, rendimiento, inspección, trazabilidad y control de cambios. Por eso la evaluación no debe terminar en «¿Puede fabricar esta placa?», sino preguntar «¿Qué evidencia demuestra que los requisitos liberados se entendieron, controlaron y verificaron para cada lote relevante?»
2. Ocho áreas de evidencia para la evaluación
2.1 Revisión de requisitos y ruta de fabricación
Antes de cotizar o liberar la orden, el proveedor debe convertir los datos del diseño en un plan controlado: revisión, stackup, laminado y cobre, estructuras de agujeros, tolerancias, acabado, impedancia, panelización, pruebas y criterios específicos.
Pregunte cómo se resuelven conflictos entre Gerber, taladros, plano de fabricación, netlist, clase IPC y notas de PO. Una respuesta sólida no elige en silencio la interpretación más fácil: registra la pregunta, la resuelve con el cliente y conserva la decisión aprobada con los datos de fabricación.
2.2 Muestras y evidencia de cualificación
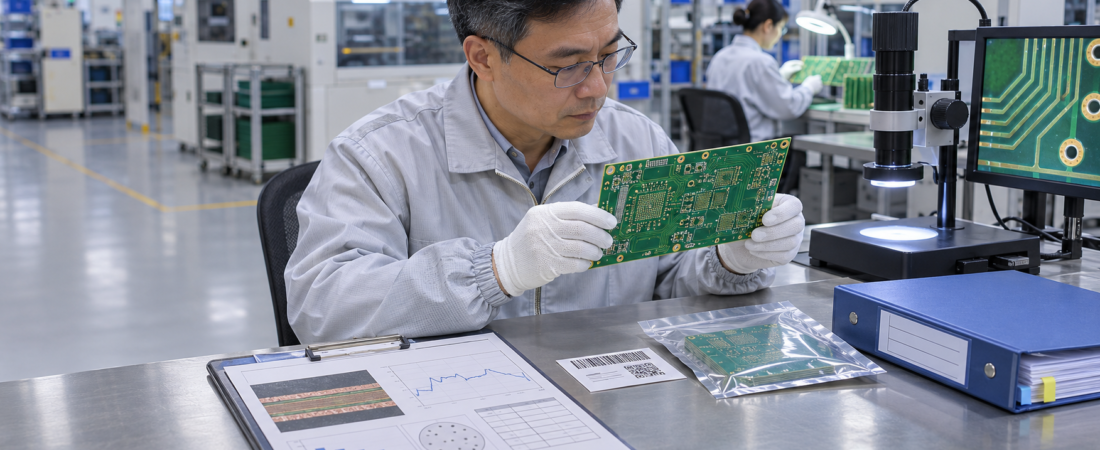
Una muestra es más representativa cuando se relaciona con los mismos materiales, ruta, construcción y criterios previstos para producción. Las fotos atractivas son evidencia débil. Según el riesgo, pueden ser útiles resultados dimensionales, estado de E-test, impedancia, soldabilidad, verificación de acabado, espesor de cobre, microsección o pruebas de ensamblaje.
Nuestra guía de microsección PCB explica qué puede revelar un cupón destructivo sobre cobre de agujeros, registro de capas y dieléctrico. También recuerda que una sección representa el punto muestreado, no automáticamente todo el lote.
2.3 Controles de proceso y capacidad de medición
La inspección final no compensa un proceso inestable. La evaluación debe examinar cómo se controlan entrada de material, laminación, perforado, desmear, cobre químico, galvanoplastia, grabado, máscara, acabado, routing, prueba eléctrica e inspección final.
La evidencia puede incluir instrucciones vigentes, límites definidos, mantenimiento, calibración, cualificación de operadores y registros de reacción ante límites excedidos. Los datos estadísticos pueden ser útiles para una característica repetitiva, pero un gráfico sin plan de muestreo, límite de especificación y plan de reacción no demuestra control.
2.4 Registros de inspección y prueba
El proveedor debe indicar qué inspecciones se realizan, en qué etapa, con qué criterios y cómo se vinculan a la orden. E-test, AOI, cupón de impedancia, inspección dimensional, soldabilidad, microsección y control visual responden a preguntas distintas. «100 % probado» es incompleto sin método, cobertura, límites y manejo de fallos.
En PCBA, lo mismo aplica a AOI, rayos X, ICT, Flying Probe, programación y prueba funcional. Consulte nuestra guía de métodos de prueba PCBA.
2.5 Trazabilidad de lote y material
La trazabilidad debe corresponder al riesgo y acordarse entre cliente y proveedor. Los datos útiles pueden conectar PCB o PCBA con orden, lote, material, fecha, ruta, estado de inspección y desviaciones aprobadas. Para productos de larga vida o regulados también pueden importar componentes, firmware, serialización y chain of custody.
IPC-1782 describe una trazabilidad de fabricación y supply chain basada en riesgo. La lección práctica es recoger datos que ayuden a investigar y contener. Durante la evaluación, pregunte con qué rapidez puede identificar otros lotes afectados cuando se detecta un fallo.
2.6 Control de cambios
Muchos fallos de campo no proceden de un proceso inicialmente incapaz, sino de un cambio no controlado tras la aprobación. El paquete de cualificación debe definir qué cambios requieren notificación o aprobación: sustitución de laminado o máscara, stackup, química de acabado, ubicación, fuente externa, equipo clave, método de test, panelización o criterios de aceptación.
Un flujo realista identifica quién propone el cambio, cómo se revisa el impacto, qué evidencia respalda la aprobación, desde qué lote se aplica y cómo se bloquean instrucciones obsoletas. «Misma especificación» no siempre significa el mismo comportamiento de impedancia, montaje, fiabilidad o apariencia.
2.7 No conformidad, contención y acción correctiva
Un proveedor no está cualificado porque asegure que nunca tiene defectos. Lo está cuando puede detectar, contener, comunicar y corregir el problema de forma controlada. Evalúe:
- cómo identifica y contiene stock y WIP afectados;
- cuándo informa al cliente de un posible impacto en entrega o rendimiento;
- quién aprueba desviación, retrabajo, reparación o scrap;
- si separa causa raíz y escape cause;
- cómo verifica la eficacia en lotes posteriores.
Un 8D solo es útil cuando la evidencia coincide con el mecanismo real. «Reforzar la formación» no sustituye una causa verificada, un cambio de proceso y una comprobación de no recurrencia.
2.8 Capacidad, responsabilidad y procesos externos
Una tabla pocas veces explica quién realiza cada proceso y si existe capacidad para el lead time solicitado. La evaluación debe mapear responsabilidades de fabricación, montaje, acabados especiales, pruebas, sourcing y logística. Si se usan socios cualificados, el cliente sigue necesitando un responsable claro de datos, aprobaciones, inspección, comunicación y no conformidades.
No todos los procesos tienen que estar bajo un mismo techo. La ruta debe ser transparente y controlable. La guía ISO sobre proveedores externos destaca que subcontratar no elimina la responsabilidad de cumplir los requisitos.
3. Utilice una muestra o piloto como paso de cualificación controlado
Un piloto debe probar el sistema de producción propuesto, no solo fabricar unas placas visualmente correctas. Antes de la orden, defina qué debe demostrar y qué registros revisar:
- revisión aprobada y preguntas de ingeniería documentadas;
- stackup, material, cobre y acabado confirmados;
- plano de panel o array aprobado;
- plan de cupones, impedancia o microsección;
- registros de prueba eléctrica e inspección;
- embalaje, etiquetas y campos de trazabilidad;
- reglas de desviación y notificación de cambios;
- documentos de entrega y tiempos de comunicación.
No escale inmediatamente de una muestra de cinco piezas a gran volumen sin considerar utilización de panel, tooling, tiempo de ciclo, lote de material, carga del proceso y tamaño de muestreo. Un piloto representativo de producción es una evidencia más fuerte que una muestra de ingeniería seleccionada.
4. Scorecard práctica de evaluación de proveedores PCB
| Área | Evidencia débil | Evidencia más fuerte |
|---|---|---|
| Capacidad técnica | Tabla de marketing | DFM específico, ruta y límites confirmados |
| Sistema de calidad | Imagen de certificado | Procedimientos relevantes, responsables y registros actuales |
| Validación de muestra | Fotos o muestra sin vínculo | Registros ligados a revisión, material, lote y criterios |
| Control de proceso | Lista de equipos | Controles, calibración, plan de reacción y evidencia de uso |
| Inspección y prueba | «100 % inspección» | Método, cobertura, límites, estado y manejo de fallos |
| Trazabilidad | Fecha en el embalaje | Vínculo lote-material-proceso-inspección según riesgo |
| Control de cambios | Promesa informal | Notificación, aprobación, lote efectivo y revisión |
| Acción correctiva | Plantilla 8D genérica | Contención, causa verificada, escape cause y eficacia |
| Capacidad | Capacidad mensual nominal | Supuestos de lead time, restricciones, backup y responsable |
La ponderación debe ajustarse al riesgo del producto. Un prototipo sencillo y un ensamblaje crítico de larga vida no deben usar el mismo umbral. Separe criterios obligatorios de preferencias puntuables. Un material sin resolver o la ausencia de acuerdo de cambios puede ser condición de parada aunque la nota total sea alta.
5. La cualificación no es el final del control
El rendimiento se debe revisar con datos reales: entrega a tiempo, aceptación al primer pase, escapes al cliente, defectos repetidos, tiempo de respuesta, eficacia correctiva, cambios no autorizados y precisión documental. La tendencia importa más que un solo lote perfecto o imperfecto.
Puede ser necesaria una recualificación tras un cambio mayor, una pausa larga, problemas repetidos o transferencia de ruta. Un certificado QMS puede aportar confianza, pero no sustituye evidencia específica del producto. Una auditoría es una evaluación puntual, no una garantía permanente.
Referencias técnicas
- ISO 9001 Auditing Practices Group — External Providers
- IPC-1782 — Manufacturing and Supply Chain Traceability
- Global Electronics Association — recursos IPC
- Global Electronics Association — fabricación digital
¿Está evaluando una ruta de suministro PCB o PCBA?
JEXPCB puede coordinar revisión de diseño, fabricación, montaje, sourcing de componentes, pruebas específicas y entrega internacional mediante recursos de fabricación cualificados. La evaluación se centra en la evidencia del proyecto real, no en afirmaciones sin respaldo.