
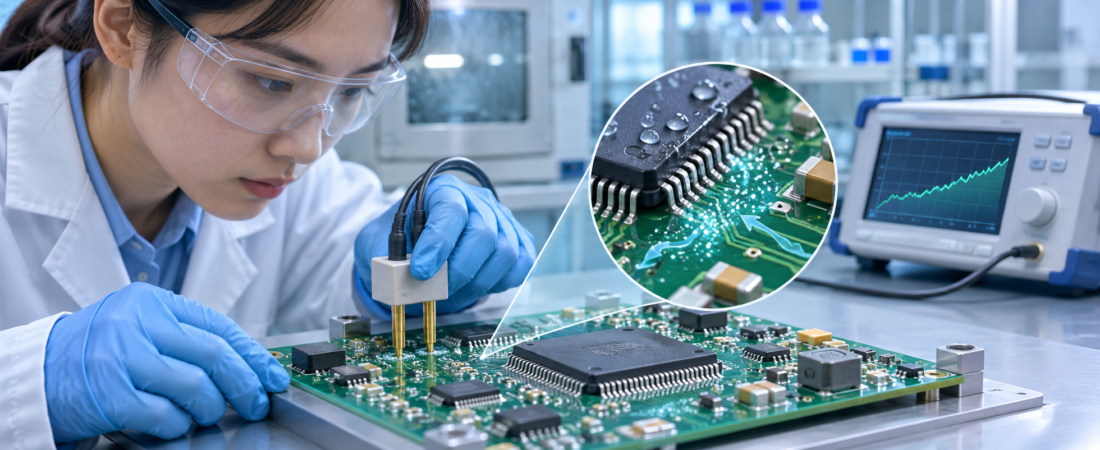
Une PCBA peut paraître parfaitement propre tout en présentant un risque de fiabilité. Les résidus ioniques sont souvent invisibles. En présence d’humidité et d’un champ électrique, les ions mobiles peuvent augmenter les courants de fuite, réduire la résistance d’isolement, favoriser la migration électrochimique et provoquer de la corrosion.
La bonne question n’est pas seulement de savoir si la carte a été lavée. L’ensemble du procédé doit laisser des résidus compatibles avec la tension, les espacements, l’environnement, le revêtement et la durée de service du produit. Il faut donc des preuves objectives, pas une limite générique reprise d’un autre produit.
1. Pourquoi les résidus ioniques deviennent un problème électrique
Les activateurs de flux, bains de métallisation, manipulations, produits de lavage et dépôts environnementaux peuvent laisser des ions. À sec, la carte peut réussir le test fonctionnel. Avec l’humidité ou la condensation, les résidus peuvent former un film conducteur, puis la polarisation déplace les espèces chargées entre les conducteurs.
| Facteur de risque | Pourquoi il compte | Question à vérifier |
|---|---|---|
| Chimie du résidu | Les ions diffèrent par leur mobilité, corrosivité et extraction. | Quels flux, nettoyants et produits de métallisation touchent la carte ? |
| Humidité | Elle peut dissoudre les résidus et créer un électrolyte. | Quelles conditions de RH, température et condensation sont crédibles ? |
| Polarisation et espacement | Un champ élevé sur un faible espacement accroît la sensibilité. | Quels nœuds haute impédance, haute tension ou pas fin sont exposés ? |
| Localisation | Les faibles standoffs peuvent piéger une chimie active. | Des résidus peuvent-ils rester sous QFN, BGA, blindage ou connecteur ? |
| Durée de service | De faibles mécanismes de fuite ou corrosion s’accumulent dans le temps. | Quelle durée de fonctionnement et de maintenance faut-il couvrir ? |
2. Identifier les sources sur tout le procédé
La revue ne doit pas se limiter au refusion. Fabrication du PCB, pâte à braser, flux liquide, soudure sélective ou à la vague, soudure manuelle, retouche, empreintes, outillage, nettoyant de pochoir, eau de rinçage et maintenance peuvent modifier la charge ionique.
La cartographie du procédé doit enregistrer chaque contact chimique, activation thermique, lavage, rinçage, séchage et manipulation. Conservez le nom et la révision des matériaux, le fournisseur, la fenêtre de procédé et les changements. Une classe de flux ne prouve pas à elle seule la fiabilité de toutes les géométries sans nettoyage.
3. Comprendre les méthodes d’essai
Les méthodes IPC-TM-650 2.3.25 et 2.3.26 décrivent des mesures de conductivité après extraction au solvant, souvent associées au ROSE. Elles sont utiles pour suivre le procédé, mais n’identifient ni chaque ion, ni sa localisation exacte, ni tous les mécanismes sous humidité et polarisation.
| Méthode | Preuve utile | Limite importante |
|---|---|---|
| ROSE | Suivi rapide du contenu ionique extractible total. | Ne donne ni espèce ni localisation ; dépend de l’extraction et du calcul de surface. |
| Chromatographie ionique | Identifie et quantifie des espèces sélectionnées. | L’échantillonnage reste critique ; une concentration locale peut être masquée. |
| SIR | Évalue l’isolement sous température, humidité et polarisation. | Demande des coupons représentatifs et un plan d’essai défini. |
| Inspection visuelle | Repère résidus visibles, corrosion et défauts de revêtement. | Ne démontre pas l’absence de contamination ionique invisible. |
4. Préférer une preuve spécifique au procédé
Une ancienne limite ROSE universelle ne constitue pas automatiquement une libération pour tout procédé no-clean ou lavé. Classe produit, matériaux, géométrie, environnement, plan d’échantillonnage, méthode et critères doivent être approuvés ensemble.
Qualifiez la famille la plus critique : espacement minimal, faible standoff, forte exposition au flux et séquence de retouche. Établissez une référence, puis surveillez les dérives. Tout changement de matériau, équipement, chimie, fournisseur, layout ou coating doit déclencher une réévaluation.
5. Le nettoyage est un procédé contrôlé
La chimie et l’équipement doivent convenir au flux et aux composants. Contrôlez concentration, température, pression, durée, qualité du rinçage, charge du bain, filtration et séchage. Un nettoyage mal maîtrisé peut redistribuer les résidus sous les composants.
Vérifiez la compatibilité des interrupteurs ouverts, microphones, relais, capteurs, écrans et composants non étanches. Le séchage complet est indispensable avant essais et vernissage.
6. Le vernis de tropicalisation n’efface pas la contamination
Un coating sur résidu actif peut emprisonner chimie et humidité, et créer des défauts d’adhérence. La propreté doit être définie avant le vernissage. Si un résidu no-clean reste volontairement, la combinaison exacte matériaux-procédé doit être qualifiée.
7. Intégrer la propreté à la libération de production
| Point de contrôle | À définir | Preuve de libération |
|---|---|---|
| Matériaux | Pâte, flux, nettoyant, rinçage et coating approuvés. | Traçabilité de lot et changement contrôlé. |
| Fenêtre procédé | Application, profil, lavage et séchage. | Paramètres enregistrés et maintenance. |
| Échantillonnage | Famille, fréquence et escalade. | Plan approuvé et historique des tendances. |
| Méthode | Extraction, surface, équipement, limite et corrélation fiabilité. | Révision, étalonnage et rapport. |
8. Flux pratique JEXPCB
Fournissez BOM, finition PCB, plans, classe produit, tension, espacement minimal, environnement, flux/pâte, nettoyage, coating et limites client. Signalez les boîtiers à faible standoff et nœuds haute impédance.
JEXPCB peut coordonner revue du procédé, échantillons, essais de propreté et inspection via son réseau PCBA et des laboratoires qualifiés. Méthode, échantillonnage et critères doivent être approuvés avant la série. Utilisez la page de devis PCBA.
Questions fréquentes
No-clean signifie-t-il qu’aucun nettoyage n’est nécessaire ?
Non. Géométrie, quantité de flux, activation thermique, environnement, coating et fiabilité peuvent imposer nettoyage ou validation supplémentaire.
Le ROSE identifie-t-il le produit contaminant ?
Non. Il mesure l’effet de conductivité combiné. La chromatographie ionique convient mieux pour identifier des espèces.
Une carte fonctionnelle peut-elle échouer plus tard ?
Oui. À sec elle peut fonctionner, puis l’humidité et la polarisation peuvent activer migration ou corrosion.
Références techniques
- Global Electronics Association — IPC J-STD-001J
- IPC-TM-650 2.3.26
- Essais des résidus de flux et de procédé
- IPC — preuves objectives et suivi ionique
Références vérifiées le 5 novembre 2026.