
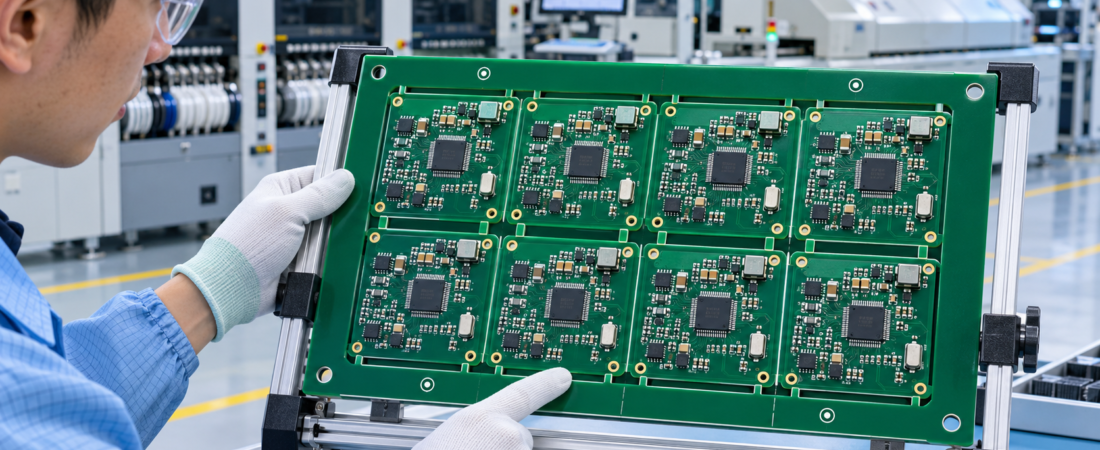
Ein gutes PCBA-Panel dient nicht nur der Materialausnutzung. Es ist eine temporäre mechanische Plattform, die Pastendruck, Bestückung, Reflow, Inspektion, Prüfung, Handhabung und Nutzentrennung mit stabiler Registrierung überstehen muss.
Prozessränder, Fiduzials, Werkzeugbohrungen, Haltestege und V-Nuten müssen als System ausgelegt werden. Werden sie erst nach dem Layout ergänzt, drohen instabiler Transport, fehlende Unterstützung, unzugängliche Prüfbereiche und Bauteilstress.
1. Mit dem gesamten Fertigungsfluss beginnen
| Prozess | Panelbedarf | Risiko |
|---|---|---|
| Pastendruck | Flache Unterstützung, passende Randbreite und Klemmenzugang. | Pastevariation oder Panelbewegung. |
| Bestückung | Globale Fiduzials, eindeutige Orientierung und Förderbandfreiraum. | Versatz, Rotation oder Kollision. |
| Reflow | Ausgewogene Anordnung und ausreichende Steifigkeit. | Durchhang, Wölbung oder ungleiches Erwärmen. |
| AOI/Test | Identität, optischer Zugang und prüfbare Testpunkte. | Falsche Rückverfolgung oder blockierte Prüfung. |
| Nutzentrennung | Werkzeugweg, Bauteilabstand und Unterstützung. | Gerissene MLCCs, Laminatschaden oder Grat. |
2. Funktion der Prozessränder festlegen
Ränder schaffen eine gerade Transportkante und Platz für Fiduzials, Werkzeugbohrungen, Coupons, Barcode und Handhabung. Die Breite hängt von Druckerklemmen, Förderband, Randabständen und Paletten ab. Kupfer, Bauteile und Überhänge gehören aus Klemmen- und Trennzonen heraus.
3. Fiduzials als optisches Koordinatensystem
Globale Fiduzials korrigieren Translation, Rotation und Skalierung. Lokale Marken können für Fine-Pitch-Gruppen erforderlich sein. Markierung, Lötmaskenfreistellung, Oberfläche und Kontrast müssen gleichmäßig lesbar sein. Große Abstände und ein asymmetrisches Muster helfen bei stabiler Orientierung.
4. Werkzeugbohrungen eindeutig definieren
Durchmesser, Toleranz, Metallisierung und Lage sind festzulegen. Platzieren Sie die Bohrungen in stabilen Rändern und nutzen Sie bei Bedarf ein asymmetrisches Muster. Eine Produktbefestigungsbohrung ist nicht automatisch ein geeigneter Prozessbezug.
5. Trennverfahren nach Geometrie und Risiko wählen
| Methode | Einsatz | Hauptkontrolle |
|---|---|---|
| V-Nut | Gerade Trennlinien und regelmäßige Arrays. | Reststeg, Keepout, Dicke und kontrolliertes Werkzeug. |
| Frässteg mit Mouse Bites | Unregelmäßige Konturen oder gemischte Formen. | Steglage, Perforation, Fräserzugang und Restgrat. |
| Fräsertrennung | Stressarme Trennung und kontrollierte Kante. | Vorrichtung, Fräsweg, Absaugung und Bauteilfreiraum. |
| Laser | Dünne oder stresssensitive Boards. | Wärmeeinfluss, Dämpfe, Zykluszeit und Materialfreigabe. |
Manuelles Brechen kann hohe Dehnung erzeugen. MLCCs, BGAs und Steckverbinder nahe der Trennlinie brauchen besondere Kontrolle. Stege müssen das Panel stabilisieren, dürfen aber keine kritischen Bauteile oder Impedanzstrukturen gefährden.
6. Orientierung, Varianten und Rückverfolgbarkeit
Rotation kann die Ausnutzung verbessern, aber Polarität, thermische Balance, Wellenlöten und Prüfprogramme erschweren. Gemischte Panels erfordern eindeutige Identität, BOM-Zuordnung und Seriennummern auf Panel- und Einzelboardebene.
7. Vollständiges Panelpaket freigeben
| Unterlage | Inhalt | Nutzen |
|---|---|---|
| Panelzeichnung | Gesamtmaß, Array, Ränder, Abstand und Orientierung. | Eine mechanische Definition. |
| Trenndetail | V-Nut, Fräsung, Steg, Mouse Bite und Kantenforderung. | Verhindert ungeeignete CAM-Auslegung. |
| Bezugselemente | Fiduzial- und Werkzeuglochgröße, Lage und Toleranz. | Verbindet optische und mechanische Koordinaten. |
| Keepouts | Förderband-, Klemmen-, Paletten- und Fräsbereiche. | Schützt Bauteile und Werkzeugzugang. |
8. Praktischer JEXPCB-Workflow
Senden Sie Gerber/ODB++, Kontur, Stack-up, BOM, Centroid, Montagezeichnung, Höhenkarte, Testpunkte, Montageprozess und gewünschte Kante. JEXPCB kann CAM- und PCBA-Prüfung über sein Fertigungsnetzwerk koordinieren. Endmaße und Regeln sind gegen Linie und Projektwerkzeuge zu bestätigen. Nutzen Sie die PCBA-Anfrageseite.
Häufig gestellte Fragen
Muss der Kunde das Produktionspanel immer selbst entwerfen?
Nein. Bei bestehender Vorrichtung ist es sinnvoll; bei neuen Projekten kann die Fertigung aus Einzelboarddaten und Prozessgrenzen ein besseres Panel vorschlagen.
Ist V-Scoring immer günstiger?
Nein. Geometrie, Bauteilabstand, Dicke, Stress und Kantenanforderung können Fräsen bevorzugen.
Können Varianten ein Panel teilen?
Ja, wenn BOM, Bestückung, Rückverfolgbarkeit, Yield und Planung kontrolliert sind.
Technische Quellen
Quellen geprüft am 5. November 2026. Maße und Regeln bleiben projekt- und anlagenspezifisch.