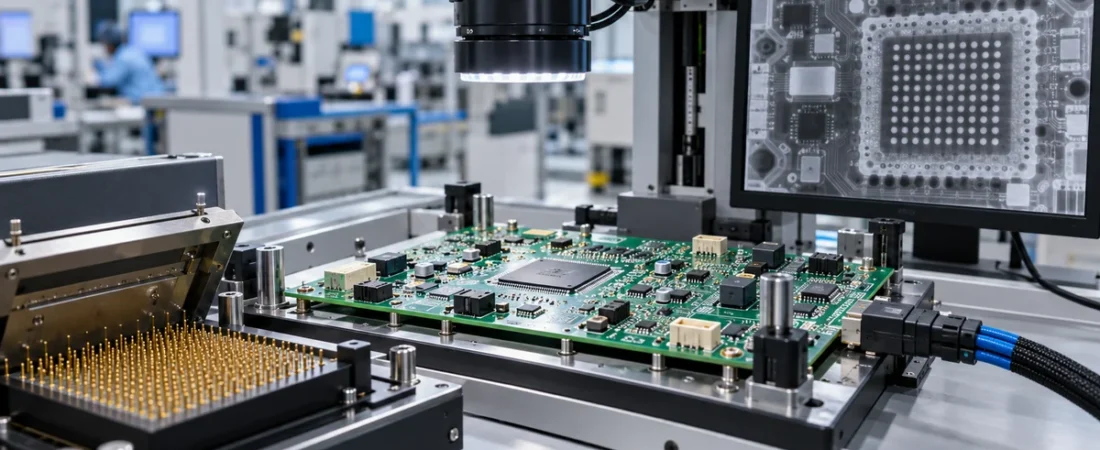
Illustration éditoriale générée par IA sur les méthodes complémentaires de contrôle des PCBA.
Une carte assemblée peut réussir l’inspection optique puis tomber en panne à la mise sous tension. Une autre peut réussir un test fonctionnel rapide alors qu’une brasure BGA cachée reste marginale. Il n’y a pas de contradiction : l’AOI, les rayons X, l’ICT et le test fonctionnel n’observent pas les mêmes éléments.
La bonne question n’est donc pas « quel test est le meilleur ? », mais « quels défauts cette fabrication doit-elle détecter, et quelle combinaison offre une couverture utile au volume prévu ? ». La réponse influe sur le routage, les outillages, la programmation, le temps de cycle, le devis et la libération de la production.
Quatre méthodes, quatre vues de l’assemblage
| Méthode | Points forts | Ce qu’elle ne démontre pas | Préparation typique |
|---|---|---|---|
| AOI | Placement visible, présence, polarité et défauts de brasure accessibles | Connexions cachées ou fonctionnement électrique | Programme, bibliothèque composants et critères d’acceptation |
| Rayons X / AXI | Brasures cachées, alignement BGA, ponts et indices de vides | Firmware, fonctionnement complet ou tous les défauts visibles | Zones d’intérêt, critères d’image et interprétation qualifiée |
| ICT | Défauts électriques de fabrication sur les nœuds accessibles : courts-circuits, coupures, nombreuses erreurs de valeur ou d’orientation | Performance complète en usage | Points de test, fixture ou programme de sondes, limites et diagnostic |
| Test fonctionnel | Fonctions spécifiées de la carte ou du produit sous tension | Fonctions non exercées, défauts latents ou nécessairement la cause d’une panne | Spécification, firmware, interfaces, charges, limites et outillages |
AOI : une preuve rapide sur les surfaces visibles
L’inspection optique automatisée emploie des caméras et un éclairage contrôlé. Un programme bien réglé peut détecter des composants absents ou décalés, des erreurs de polarité ou d’orientation, des ponts de soudure, des volumes visibles anormaux et d’autres écarts géométriques. Placée après l’impression de pâte ou la refusion, elle renvoie rapidement des informations au procédé.
Sa limite est physique : elle ne voit pas à travers un BGA, un composant à terminaisons inférieures ou un blindage. Elle ne prouve pas non plus qu’un circuit intégré correctement orienté est électriquement sain ou contient le bon firmware. Ombres, reflets, variantes de composants et programmation imparfaite peuvent créer de faux appels. La validation des premières cartes et des critères maîtrisés restent indispensables.
Rayons X : observer les interconnexions cachées
Les rayons X sont utiles lorsque les joints de brasure ne sont pas visibles ou que la géométrie interne doit être évaluée. Selon l’équipement et la méthode, ils peuvent révéler l’alignement des billes BGA, des ponts, des connexions manquantes ou irrégulières, des indices de vides, le remplissage des trous traversants et d’autres détails internes. Les documents Nikon décrivent notamment l’analyse de joints BGA, vides, fissures et désalignements.
Une image X reste un résultat d’inspection, pas un test électrique ou fonctionnel. Sa qualité, l’angle, la superposition des composants et la règle d’acceptation déterminent la conclusion. Une carte peut présenter une image correcte avec une mauvaise valeur de composant ; une anomalie visuelle peut, elle, nécessiter une expertise plutôt qu’un rejet automatique. Le dossier doit préciser les boîtiers concernés et les images ou rapports à conserver.
ICT : contrôle électrique structurel et diagnostic précis
Le test in situ contacte les nœuds accessibles au moyen d’un lit de clous ou d’une autre stratégie de sondage. Il peut trouver courts-circuits, coupures, composants manquants, mauvaises valeurs de résistance ou capacité, erreurs de polarité et certaines défaillances de semi-conducteurs. Comme les mesures sont associées aux nœuds et composants, l’ICT facilite généralement davantage la réparation qu’un échec fonctionnel global.
La couverture dépend du design for test. Les routages denses, BGA et signaux rapides réduisent souvent l’accès physique ; une fixture ajoute aussi coût initial et délai. Pour les prototypes ou les révisions fréquentes, une sonde mobile évite l’outillage dédié mais échange habituellement du débit contre de la souplesse. Le boundary scan peut atteindre des circuits numériques et interconnexions compatibles, à condition d’être prévu dans la conception et l’architecture de test.
Test fonctionnel : le comportement spécifié est-il présent ?
Le test fonctionnel alimente la carte et applique des entrées, interfaces ou charges définies pour vérifier des sorties précises. Il peut contrôler consommation, rails, communications, capteurs, relais, afficheurs ou une séquence propre au produit. Il intervient au niveau de la carte ou après une intégration plus complète.
« Test fonctionnel » n’est pas un forfait universel. L’acheteur doit définir mode de fonctionnement, version du firmware, stimuli, charges, limites, durée, brochage, conditions de sécurité et enregistrement attendu. Une réussite ne couvre que les fonctions et limites exercées. Keysight rappelle que même 100 % de réussite ne démontre pas à elle seule l’absence de défaut, car la conclusion dépend de la testabilité et de la couverture. Le test fonctionnel est donc plus puissant après élimination des défauts élémentaires par inspection et contrôle structurel.
Combiner les méthodes selon le risque
| Situation | Point de départ pratique | Raison principale |
|---|---|---|
| Prototype précoce, conception évolutive | Contrôle visuel/AOI, rayons X ciblés sur les joints cachés, contrôles électriques flexibles ou fonctionnels sur banc | Éviter une fixture coûteuse avant stabilisation |
| PCBA stable en volume avec accès de test | AOI plus ICT et test fonctionnel ciblé ; rayons X si le risque boîtier ou procédé le justifie | Diagnostic structurel rapide et confirmation du comportement requis |
| Carte dense avec BGA et peu de pads | AOI, rayons X ciblés, boundary scan prévu à la conception et couverture fonctionnelle fondée sur le risque | Les joints cachés et le manque d’accès créent des lacunes différentes |
| Produit critique pour la fiabilité ou la sécurité | Plan documenté dérivé des risques produit, exigences réglementaires et vérification de conception | Les preuves d’acceptation doivent correspondre aux risques réels |
Tous les projets n’exigent pas toutes les méthodes. Le volume, l’architecture, le coût d’un défaut échappé, la traçabilité et le risque terrain déterminent le plan. Échantillonnage ou contrôle à 100 % doivent aussi être écrits, jamais supposés.
Informations à joindre au devis ou à la spécification de test
- Révisions PCBA, BOM, Gerber/ODB++ et données de placement.
- Exigences d’exécution et d’acceptation, avec version exacte de la norme ou spécification client.
- Boîtiers ou joints visés par rayons X et rapports ou images à conserver.
- Points de test disponibles, netlist et contraintes de design for test.
- Procédure fonctionnelle, firmware, fichier de programmation, connectique, charges et limites.
- Couverture, taux d’échantillonnage, sérialisation, format des données et durée d’archivage.
- Carte étalon ou unité de référence, besoin d’étalonnage et responsable des changements de test.
Ces éléments permettent de chiffrer séparément programmation, outillage et temps récurrent. Ils évitent aussi que « AOI inclus » ou « test fonctionnel requis » deviennent des lignes ambiguës.
Questions fréquentes
Les rayons X remplacent-ils l’AOI ?
Généralement non. Les rayons X révèlent les structures cachées ; l’AOI traite efficacement les placements et brasures visibles.
L’ICT rend-il le test fonctionnel inutile ?
Non. L’ICT diagnostique les défauts structurels de fabrication. Le fonctionnel confirme un comportement sélectionné sous tension. Leurs lacunes ne sont pas identiques.
Un lit de clous est-il pertinent pour un prototype ?
Cela dépend de la stabilité, du volume et du coût des défauts. Une sonde mobile ou un banc est souvent plus économique au début ; une série stable peut justifier l’outillage par le débit et la répétabilité.
Que doit signifier « couverture de test » dans une commande ?
Décrivez nœuds, composants, fonctions, interfaces, limites, échantillons et résultats conservés. Un pourcentage sans modèle de couverture peut être trompeur.
Définir le plan de test avant la libération
Pour un devis PCBA, transmettez les défauts à détecter, les données disponibles et les preuves attendues à l’expédition. JEXPCB peut examiner le périmètre demandé ; disponibilité des méthodes, fixtures, couverture et rapports doivent être confirmés pour chaque projet.
Voir l’assemblage PCBA · Préparer le dossier de devis PCBA · Demander un devis
Références techniques
- Keysight : le test in situ appliqué aux PCBA
- Keysight : intégration ICT et test fonctionnel
- Keysight : testabilité et couverture
- Nikon : analyse X des circuits imprimés
- IPC : checklist de production des assemblages rigides
Références techniques vérifiées le 27 octobre 2026.