
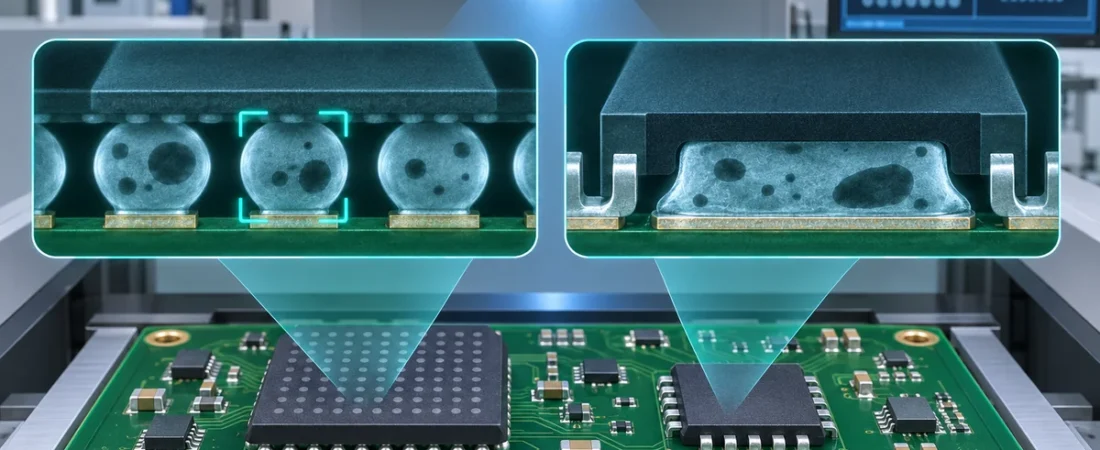
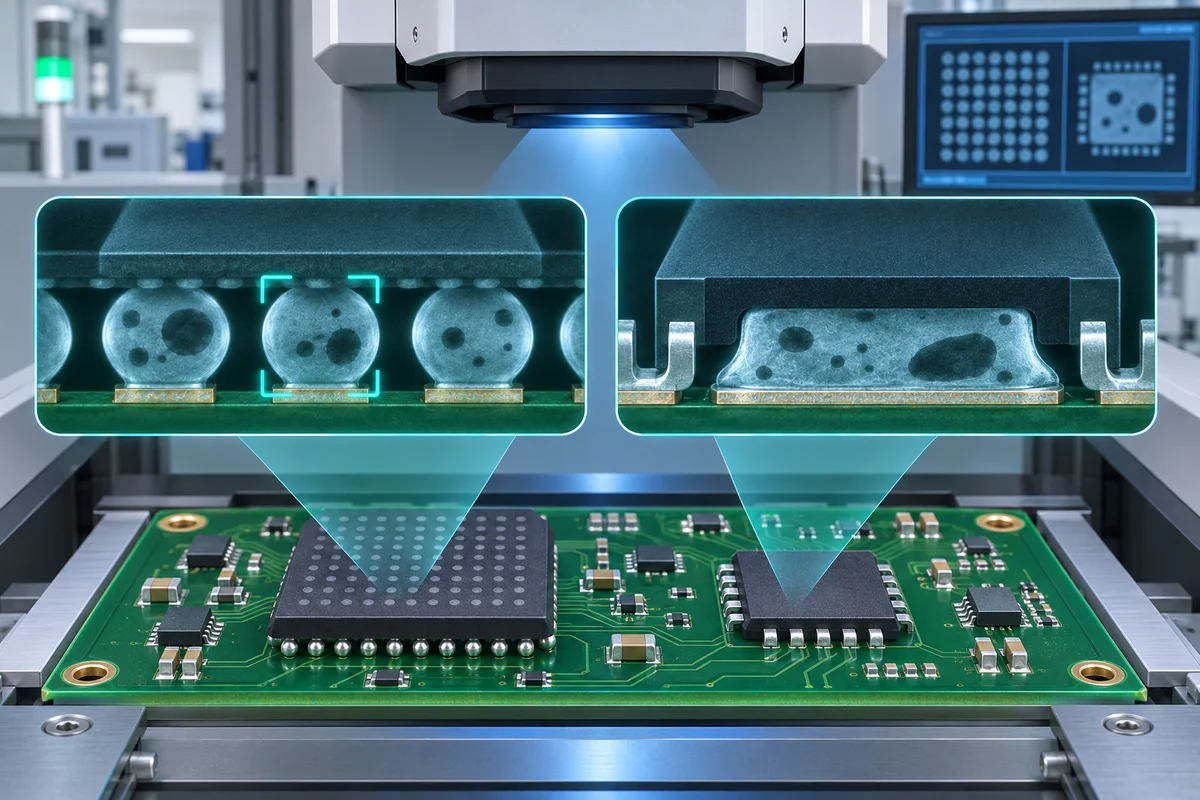
Dunkle Bereiche im Röntgenbild eines BGA-Lötballs oder einer QFN-Thermalfläche sind noch keine vollständige Diagnose. Derselbe gemessene Void-Anteil kann ein anderes Risiko darstellen, je nachdem, ob eine große Grenzflächenpore oder viele kleine innere Poren vorliegen und welche elektrische, thermische oder mechanische Last die Verbindung trägt.
Ein Grenzwert darf nicht auf alle Gehäuse übertragen werden. BGA-Balls, QFN-Randanschlüsse und zentrale BTC-Thermalflächen besitzen andere Geometrien und Aufgaben. Die Abnahme folgt der Kundenspezifikation, den Bauteildaten und der vereinbarten Normausgabe.
1. BGA-Ball und QFN-Thermalfläche getrennt bewerten
Beim BGA beurteilt Röntgen Anwesenheit, Form, Ausrichtung, Brücken und Dichteabweichungen der verdeckten Balls. Ein Void nahe der Gehäuse- oder Leiterplattengrenze kann kritischer sein als dieselbe Fläche verteilt in der Mitte.
Beim QFN übernimmt die Exposed Pad Wärmeabfuhr, Masse oder Strom, während Randanschlüsse Signale und mechanische Befestigung tragen. Beide Bereiche benötigen eigene Auswertealgorithmen.
| Bereich | Röntgenhinweis | Zusätzlich separat bewerten |
|---|---|---|
| BGA-Lötball | Form, Brücke, Ausrichtung und projizierte Void-Fläche | Position, Grenzfläche, Head-in-Pillow-Verdacht und Warpage. |
| QFN-Randanschluss | Lotanwesenheit und grobe Brücken | Benetzung, offene Verbindung und Seitenanschluss mit Sicht-/Schliffnachweis. |
| QFN-Thermalfläche | Gesamtfläche, größter Void und Verteilung | Wärme-/Strompfad, Via-Muster und Bauteilvorgaben. |
| Power-BTC/D-Pak | Flächige Dichteabweichungen | Stromdichte, Wärmewiderstand und Produktspezifikation. |
2. Muster statt nur Prozentzahl lesen
2D-Röntgen ist eine Projektion; Strukturen können sich überlagern, und Software-Schwellenwerte ändern das Ergebnis. Für zweifelhafte Grenzflächen sind Schrägansicht oder CT sinnvoll. Vergleichsmessungen benötigen dasselbe Programm und dieselben Einstellungen.
| Muster | Mögliche Bedeutung | Nächste Prüfung |
|---|---|---|
| Viele kleine, gleichmäßige Poren | Verteilte eingeschlossene Flussmittelgase | Gesamtfläche und größten Void über Paste, Profil und Panel trendieren. |
| Ein großer zentraler QFN-Void | Große Gasblase oder eingeschränkter Entgasungsweg | Fensteröffnung, Pastenvolumen, Via-Behandlung und Profil prüfen. |
| Voids an einer Kante | Ungleichmäßiger Druck, Benetzung, Temperatur oder Ausgasung | Schablonendruck, Support, Placement, Oberfläche und Profil prüfen. |
| Unregelmäßige BGA-Grenzfläche | Möglicher Non-Wet/Head-in-Pillow oder Projektionsartefakt | Schrägröntgen/CT und bei Bedarf Schliff oder Dye-and-Pry. |
| Sprung zwischen Losen | Material, Lagerung, Prozess oder Röntgenprogramm geändert | Traceability und Einstellungen vor Prozessschluss verifizieren. |
3. Grenzen der Röntgenprüfung kennen
Röntgen beweist weder die Qualität der intermetallischen Phase noch vollständige Benetzung, rissfreie Grenzflächen oder Sauberkeit unter einem niedrigen Gehäuse. Bei hohem Risiko sind Prozessdaten, Funktions-/Thermiktests und repräsentative zerstörende Analysen zu kombinieren.
4. Voids mit kontrollierten Versuchen reduzieren
Mehrere kleinere Fensteröffnungen sind auf QFN-Thermalflächen oft besser als eine große Öffnung. Bauteilhinweise nennen häufig eine breite Pastenabdeckung von etwa 50–80 %, doch Apertur, Stegbreite und Schablonendicke müssen validiert werden. Eine 1:1-Öffnung kann zu viel Lot auftragen und das Bauteil anheben oder verschieben.
| Stellhebel | Sinnvolle Maßnahme | Trade-off |
|---|---|---|
| Apertur | Segmentierte Fenster und definierte Abdeckung | Zu wenig Paste schwächt Anbindung; schmale Stege drucken instabil. |
| Schablonendicke | Randanschlüsse und Center-Pad gemeinsam auslegen | Dünner kann einen Bereich verbessern und einen anderen unterversorgen. |
| Thermal-Vias | Durchmesser, Füll-/Zeltstrategie und Apertur abstimmen | Offene Vias können Lot abziehen oder Gas freisetzen. |
| Reflow | Auf real bestückter Baugruppe und Paste profilieren | Übermäßiger Soak/Peak kann Bauteile oder Flussmittel schädigen. |
| Paste/Atmosphäre | Low-void-Paste oder Stickstoff gegen Baseline testen | Kosten und Benetzung benötigen Qualifikation. |
5. Akzeptanzplan vor Produktion festlegen
„Geringe Voids“ ist keine prüfbare Vorgabe. Zeichnung oder Qualitätsplan müssen Gehäuse, Messregion, Metrik, Stichprobe, Einstellungen und Reaktionsweg definieren.
| Freigabepunkt | Mindestdefinition | Nutzen |
|---|---|---|
| Gehäuse/Region | Teilenummer und BGA-Ball, Randanschluss oder Thermalpad | Verhindert Mittelung ungleicher Verbindungen. |
| Messmethode | 2D/Schräg/CT, ROI, Schwelle und Software-Regel | Erzeugt reproduzierbare Werte. |
| Metriken | Gesamtfläche, größter Void, Verteilung und Lage | Verdeckt keinen kritischen Einzeldefekt. |
| Quelle | Kundenzeichnung, Bauteildaten, Vertrag, Normausgabe | Verhindert falsche oder veraltete Kriterien. |
| Stichprobe/Reaktion | Lose, Panels, Verbindungen, Trend und Eskalation | Macht aus dem Bild eine Prozesskontrolle. |
Häufige Fragen
Sind 25 % Void immer zulässig?
Nein. Solche Werte gelten nur in einem definierten Dokument und nicht automatisch für jedes BGA, QFN oder Produkt.
Bedeutet weniger Void immer höhere Zuverlässigkeit?
Nein. Position, Grenzfläche, Geometrie und Last können wichtiger sein als eine kleine Änderung der Gesamtfläche.
Beweist Röntgen vollständige BGA-Benetzung?
Nein. Zweifelhafte Non-Wet- oder Head-in-Pillow-Fälle können Schrägansicht, CT oder zerstörende Analyse erfordern.
Technische Quellen
- Analog Devices — QFN-Montagerichtlinie
- Global Electronics Association — IPC-Standards
- Indium Corporation — Fachinformationen zu Lötprozessen und Voids
Quellen geprüft am 14. November 2026. Akzeptanzgrenzen richten sich nach Kundenzeichnung, Bauteilhersteller, Vertrag und anwendbarer Normausgabe.