
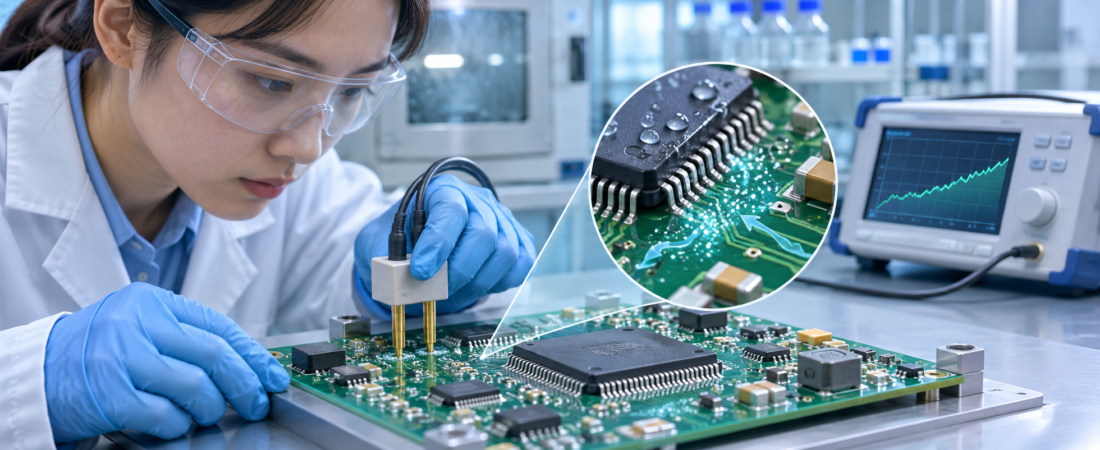
Eine PCBA kann optisch sauber wirken und dennoch ein Zuverlässigkeitsrisiko tragen. Ionische Rückstände sind häufig unsichtbar. Treffen Feuchtigkeit und elektrische Spannung zusammen, können mobile Ionen Leckstrom erhöhen, den Isolationswiderstand senken, elektrochemische Migration fördern und Korrosion verursachen.
Entscheidend ist nicht nur, ob die Baugruppe gewaschen wurde. Der vollständige Prozess muss Rückstände hinterlassen, die zu Spannung, Leiterabstand, Umgebung, Beschichtung und Lebensdauer des Produkts passen. Dafür braucht es objektive Nachweise statt eines pauschalen Grenzwerts.
1. Warum ionische Rückstände elektrisch kritisch werden
Flussmittelaktivatoren, Galvanikchemikalien, Handhabung, Waschchemie und Umwelteinträge können Ionen hinterlassen. Im trockenen Zustand besteht eine Baugruppe oft den Funktionstest. Bei Feuchte oder Kondensation löst sich der Rückstand jedoch zu einem leitfähigen Film; elektrische Vorspannung bewegt die geladenen Spezies zwischen Leitern.
| Risikofaktor | Warum er zählt | Prüffrage |
|---|---|---|
| Rückstandschemie | Ionen unterscheiden sich in Mobilität, Korrosivität und Extraktion. | Welche Flussmittel-, Reinigungs- und Galvanikstoffe berühren die Baugruppe? |
| Feuchtigkeit | Feuchte kann Rückstände lösen und einen Elektrolyten bilden. | Welche RH-, Temperatur- und Kondensationsbedingungen sind realistisch? |
| Spannung und Abstand | Hohe Feldstärke bei engem Abstand erhöht die Empfindlichkeit. | Welche hochohmigen, hochspannungs- oder fein gerasterten Netze sind betroffen? |
| Rückstandsort | Niedrige Bauteilabstände können aktive Chemie einschließen. | Können Rückstände unter QFN, BGA, Schirmung oder Steckern bleiben? |
| Lebensdauer | Kleine Leck- oder Korrosionseffekte können über Jahre wachsen. | Welche Einsatz- und Servicezeit muss abgedeckt werden? |
2. Kontaminationsquellen im gesamten Prozess erfassen
Die Prüfung darf nicht beim Reflow enden. Leiterplattenfertigung, Lotpaste, selektives Löten, Wellenlöten, Handlöten, Nacharbeit, Fingerabdrücke, Vorrichtungen, Schablonenreiniger, Spülwasser und Wartungszustand können die ionische Last verändern.
Eine Prozesskarte sollte jeden Chemiekontakt, jede thermische Aktivierung, Reinigung, Spülung, Trocknung und manuelle Handhabung zeigen. Materialname und Revision, Lieferant, Prozessfenster und Produktfamilie müssen rückverfolgbar sein. Die Flussmittelklasse allein beweist nicht, dass jede Geometrie ohne Reinigung zuverlässig ist.
3. Was gängige Prüfmethoden nachweisen
IPC-TM-650 2.3.25 und 2.3.26 beschreiben Leitfähigkeitsmessungen nach Lösemittelextraktion, häufig als ROSE bezeichnet. Sie eignen sich zur Prozessüberwachung, identifizieren aber weder jedes Ion noch dessen exakten Ort und bilden nicht jeden Feuchte-Bias-Fehlermechanismus nach.
| Methode | Nützlicher Nachweis | Wichtige Grenze |
|---|---|---|
| ROSE | Schnelle Trendkontrolle des extrahierbaren ionischen Gesamtgehalts. | Keine Spezies- oder Ortsbestimmung; Ergebnis hängt von Extraktion und Flächenberechnung ab. |
| Ionenchromatographie | Identifiziert und quantifiziert ausgewählte Ionen. | Probenahme und Extraktion bleiben kritisch; lokale Spitzen können verborgen bleiben. |
| SIR | Bewertet Isolationsverhalten unter Temperatur, Feuchte und Bias. | Benötigt repräsentative Coupons/Testfahrzeuge und ein definiertes Design. |
| Sichtprüfung | Findet sichtbare Rückstände, Korrosion und Beschichtungsfehler. | Beweist nicht die Abwesenheit unsichtbarer Ionen. |
4. Prozessspezifische Nachweise statt Universalgrenze
Die aktuelle Montagepraxis betont objektive Nachweise. Ein historischer ROSE-Grenzwert ist kein automatischer Freigabenachweis für jeden No-Clean- oder Waschprozess. Produktklasse, Materialien, Geometrie, Umgebung, Stichprobenplan, Methode und Akzeptanzkriterium müssen gemeinsam definiert werden.
Qualifizieren Sie die kritischste Produktfamilie: engste Abstände, niedrigste Standoffs, höchste Flussmittelbelastung und relevante Nacharbeit. Nach einem belastbaren Ausgangswert dient Produktionsmonitoring dazu, Drift zu erkennen. Änderungen an Material, Anlage, Waschchemie, Lieferant, Layout oder Beschichtung erfordern eine Neubewertung.
5. Reinigung ist ein kontrollierter Prozess
Reinigungschemie und Anlage müssen zu Flussmittel und Komponenten passen. Konzentration, Temperatur, Sprühdruck, Zeit, Spülwasser, Badbeladung, Filterung und Trocknung sind zu kontrollieren. Ein schlechter Prozess kann Rückstände unter Bauteile verteilen oder leitfähige Spülkontamination hinterlassen.
Offene Schalter, Mikrofone, Relais, Sensoren, Displays und unversiegelte Bauteile können Schutz oder einen anderen Prozess benötigen. Vollständige Trocknung ist auch für Beschichtung und elektrische Prüfung wichtig.
6. Schutzlack ersetzt keine Sauberkeit
Beschichtung über aktivem Rückstand kann Chemie und Feuchtigkeit einschließen und Haftungsfehler erzeugen. Sauberkeit muss vor dem Beschichten definiert sein. Bleibt No-Clean-Rückstand bewusst unter dem Lack, muss genau diese Material- und Prozesskombination qualifiziert sein.
7. Sauberkeit in die Produktionsfreigabe integrieren
| Kontrollpunkt | Festzulegen | Freigabenachweis |
|---|---|---|
| Materialien | Paste, Flussmittel, Reiniger, Spülung und Beschichtung. | Chargenrückverfolgung und Änderungsnachweis. |
| Prozessfenster | Flussmittelauftrag, Profil, Waschen und Trocknen. | Parameteraufzeichnung und Wartungsstatus. |
| Stichprobe | Produktfamilie, Häufigkeit und Eskalationsregeln. | Freigegebener Plan und Trendhistorie. |
| Prüfmethode | Extraktion, Fläche, Gerät, Grenze und Zuverlässigkeitsbezug. | Methodenrevision, Kalibrierung und Bericht. |
8. Praktischer JEXPCB-Workflow
Übermitteln Sie BOM, Oberfläche, Montagezeichnung, Produktklasse, Betriebsspannung, Mindestabstand, Umgebung, Flussmittel-/Pastenangaben, Reinigung, Beschichtung und kundenspezifische Grenzwerte. Markieren Sie Low-Standoff-Gehäuse und hochohmige Knoten.
JEXPCB kann Prozessprüfung, Musteraufbau, Sauberkeitsprüfung und projektspezifische Inspektion über sein PCBA-Fertigungsnetzwerk und qualifizierte Laborpartner koordinieren. Methode, Stichprobenplan und Akzeptanzkriterien sind vor der Serienfreigabe zu genehmigen. Nutzen Sie die PCBA-Anfrageseite.
Häufig gestellte Fragen
Bedeutet No-Clean, dass nie gereinigt werden muss?
Nein. Geometrie, Flussmittelmenge, thermische Aktivierung, Umgebung, Beschichtung und Zuverlässigkeitsziel können Reinigung oder zusätzliche Validierung verlangen.
Kann ROSE die Chemikalie bestimmen?
Nein. ROSE misst die gemeinsame Leitfähigkeitswirkung extrahierter Ionen. Für einzelne Spezies eignet sich Ionenchromatographie.
Kann eine funktionierende Baugruppe später ausfallen?
Ja. Im trockenen Zustand kann sie funktionieren; Feuchte, Kondensation und Bias können später Migration oder Korrosion aktivieren.
Technische Quellen
- Global Electronics Association — IPC J-STD-001J
- IPC-TM-650 2.3.26
- Prüfmethoden für Flussmittel- und Prozessrückstände
- IPC — Objective Evidence und ionisches Prozessmonitoring
Quellen geprüft am 5. November 2026.