
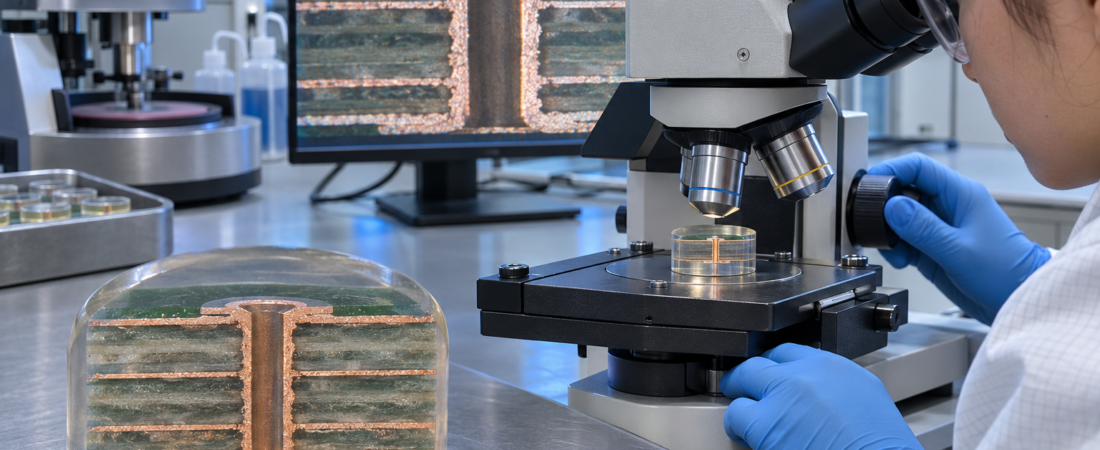
Qualitätskontrolle / PCB-Querschliffanalyse
Bei einer fertigen Leiterplatte sind viele Merkmale, die die Zuverlässigkeit der Verbindungen bestimmen, nicht sichtbar: die Kupferschicht in metallisierten Bohrungen, die Registrierung der Innenlagen, Laminatgrenzflächen, Via-Füllungen und der Übergang zwischen Innenlagenpad und Lochwand. Eine Mikroschliffanalyse macht diese Merkmale messbar. Dazu wird eine repräsentative Probe ausgeschnitten, in Harz eingebettet, bis zur gewünschten Ebene geschliffen, poliert und unter Vergrößerung untersucht.
Die wichtigste Regel: Ein Mikroschliff liefert belastbare Nachweise für die untersuchte Stelle und den Prozess, den diese Probe repräsentiert. Er beweist nicht, dass jede Bohrung auf jeder gelieferten Leiterplatte identisch ist. Deshalb muss die Spezifikation festlegen, was beprobt wird, wie die Probe vorbereitet wird, welche Merkmale gemessen werden, welche Annahmekriterien gelten und wie das Ergebnis dem Fertigungslos zugeordnet wird.
1. Verborgene Konstruktion wird zu messbarem Nachweis
IPC-A-600 behandelt Querschliffkriterien unter anderem für Durchkontaktierungen, Innenlagenring, abgehobene Pads, Folien- und Hülsenrisse, Kupferdicke, Fehlstellen, Harzeinzug, Innenlagentrennung sowie gefüllte Vias und deren Kupferabdeckung. Die IPC-P-MICRO-Checkliste zeigt zahlreiche Phänomene, die in einem PTH-Querschliff auftreten können, darunter Harzverschmierung, Nail Heading, Ablösung von der Lochwand, Knötchen, Risse, Harzrückgang und Laminatfehler.
| Merkmal | Mess- oder beobachtbare Eigenschaften | Typische Prozessfrage |
|---|---|---|
| Durchkontaktierung oder Via | Kupferdicke, Kontinuität, Knötchen, Fehlstellen, Risse, Rauheit und Lochwandablösung | Haben Bohren, Desmear und Metallisierung eine zuverlässige Hülse erzeugt? |
| Innenlagenanschluss | Registrierung, Restring, Ausbruch, Harzverschmierung und Trennung an der Kupfergrenzfläche | Hat die Bohrung das Innenlagenpad getroffen und ist die Verbindung sauber metallisiert? |
| Multilayer-Aufbau | Fertige Kern- und Prepreg-Dicken, Lagenabstände, Kupferdicke und Gesamtkonstruktion | Entspricht die Leiterplatte dem freigegebenen Stackup? |
| Laminat | Hohlräume, Delamination, Risse, Measling, Harzrückgang und Glasfaserzustand | Hat Laminierung oder thermische Belastung das Dielektrikum geschädigt? |
| Gefülltes oder abgedecktes Via | Füllzustand, Hohlräume, Dicke der Kupferkappe und Grenzflächenintegrität | Ist die Via-in-Pad-Struktur vollständig und für den Folgeprozess geeignet? |
Der Mikroschliff ergänzt andere Prüfungen. Der elektrische Test erkennt Unterbrechungen und Kurzschlüsse, misst aber nicht direkt die Kupferdicke und zeigt keinen beginnenden Riss. Röntgen kann innere Geometrien zerstörungsfrei prüfen, liefert jedoch üblicherweise nicht dieselbe metallografische Ansicht einer Grenzfläche. Der Querschliff liefert lokalen Strukturnachweis; elektrische, dimensionale und Prozesskontrollen sorgen für breitere Abdeckung.
2. Die Probe muss zur Fragestellung passen
Da der Mikroschliff zerstörend ist, wird meist ein Qualitätscoupon im Fertigungsnutzen verwendet. Dieser sollte den relevanten Lagenaufbau, den Kupferabscheidungszyklus, die Lochtypen und die kritische Geometrie der Leiterplatte abbilden. Ein Coupon aus demselben Nutzen ist wesentlich aussagekräftiger als eine nicht zugehörige Referenzprobe.
Ein Coupon kann kein Merkmal repräsentieren, das er nicht enthält. Bei blinden Microvias, gestapelten Vias, PTHs mit hohem Aspektverhältnis, gefüllten und abgedeckten Via-in-Pad-Strukturen oder ungewöhnlichen Lagenübergängen müssen genau diese Strukturen in Prüfvehikel und Stichprobenplan enthalten sein. Für eine Fehleranalyse kann dagegen der Schnitt durch die betroffene Produktleiterplatte erforderlich sein.
| Probenquelle | Geeigneter Einsatz | Grenze |
|---|---|---|
| Nutzen-Coupon | Routineprüfung eines Loses oder Prozesses mit definierter Geometrie | Repräsentiert nur die im Coupon enthaltenen Merkmale und Nutzenbedingungen. |
| Fertige Produktleiterplatte | Erstmusterprüfung oder Fehleranalyse an einer bestimmten Stelle | Die Leiterplatte wird zerstört; der Befund bleibt lokal. |
| Prozess-Testpanel | Charakterisierung von Metallisierung, Laminierung oder Temperaturbelastbarkeit | Die Repräsentativität für den Serienprozess muss belegt sein. |
Die Stichprobe sollte einem sinnvollen Prozessrahmen zugeordnet sein, etwa Fertigungslos, Nutzen, Schicht oder Galvanikcharge. Die Forderung „Mikroschliffbericht beilegen“ ist unvollständig, wenn nicht zugleich festgelegt ist, welches Los die Probe repräsentiert und wie bei einem Fehler zu verfahren ist.
3. Präparation bestimmt die Messqualität
Der übliche Ablauf umfasst Auswahl und Zuschnitt, Einbetten in Harz, Schleifen bis zur Zielebene, Polieren und gegebenenfalls Ätzen, um Kupferstrukturen deutlicher zu machen. Jeder Schritt kann Artefakte erzeugen.
- Falsche Schnittebene: Liegt der Schliff nicht durch die Lochmitte, können Wanddicke, Durchmesser und Restring falsch erscheinen.
- Kantenverrundung: Zu aggressives Polieren verfälscht dünne Schichten.
- Verschmierung oder Ausbruch: Fehler beim Sägen oder Schleifen können wie Fertigungsfehler aussehen.
- Überätzen: Zu starkes Ätzen greift Kupfer an und überbetont Grenzflächen.
- Unkalibrierte Aufnahme: Ein Mikroskopbild ohne Maßstab, Vergrößerung und Kalibrierung ist kein dimensionaler Messwert.
Der Bericht sollte Orientierung und Schnittebene angeben. Ein Querschnitt durch die Lochmitte beantwortet andere Fragen als ein Längsschnitt entlang der Hülse. Wo ein Mindestwert maßgeblich ist, müssen Messstelle und Methode dem referenzierten Standard und der Kundenspezifikation entsprechen.
4. Metallisierte Bohrungen als zusammenhängendes System bewerten
Die PTH-Bewertung darf nicht auf eine einzige Kupferdicke reduziert werden. Zuverlässigkeit entsteht aus dem Zusammenspiel von Bohren, Lochwandvorbereitung, Metallisierung, Innenlagenpads und Laminatzustand.
Metallisierungsdicke und Verteilung: An den im Prüfplan definierten Stellen messen. Ein Mittelwert kann eine lokal dünne Stelle verdecken; ein Einzelwert muss nicht die gesamte Hülse repräsentieren. Sinnvoll sind Einzelwerte, Minimum und Messposition.
Fehlstellen, Knötchen und Rauheit: Eine Fehlstelle unterbricht die Hülse; ein Knötchen kann den fertigen Lochdurchmesser verringern. Die Annahme hängt von Größe, Lage, Umfang und anwendbarer Klasse ab – nicht nur davon, ob etwas sichtbar ist.
Risse und Trennungen: Hülsen-, Eck- und Folienrisse liegen an unterschiedlichen Stellen und haben unterschiedliche Bedeutung. Thermische Belastung kann Schwächen sichtbar machen, die im Ausgangszustand nicht erkennbar sind. Lochwandablösung, Harzrückgang und Innenlagentrennung sollten nicht pauschal als „Delamination“ zusammengefasst werden.
Desmear und Innenlagenanschluss: Verbliebene Harzverschmierung an Innenlagenkupfer kann die metallurgische Verbindung stören. Der Schliff sollte zeigen, ob das Kupfer sauber freigelegt und kontinuierlich mit der Hülse verbunden ist.
5. Stackup und Sonderstrukturen im selben Schliff prüfen
Ein Multilayer-Querschliff kann fertige Dielektrikumsabstände, Kern- und Prepreg-Aufbau, Kupferdicken und Gesamtdicke mit dem freigegebenen Stackup vergleichen. Außerdem werden Registrierungsfehler, Hohlräume, Risse oder Delamination nach thermischer Konditionierung sichtbar. Das ist besonders wichtig bei impedanzkontrollierten Leitungen, dünnen Dielektrika und sequenzieller Laminierung.
Bei gefüllten und abgedeckten Vias reicht es nicht, nur zu prüfen, ob das Loch geschlossen aussieht. Bewertet werden können Füllhohlräume, Füllstoff-Wand-Grenzfläche, Kupferkappe, Vertiefung oder Überstand sowie Risse nach Temperaturbelastung. Blinde und gestapelte Microvias können mehrere Schnittebenen erfordern.
Sehr dünne Oberflächenbeschichtungen benötigen gegebenenfalls eine andere Messtechnik. Eurocircuits weist beispielsweise darauf hin, dass Nickel in ENIG im Querschliff gemessen werden kann, die sehr dünne Immersionsgoldschicht jedoch routinemäßig per Röntgenfluoreszenz bestimmt wird.
6. Ein guter Bericht verbindet Bild, Messwert und Entscheidung
| Berichtspunkt | Nützlicher Inhalt |
|---|---|
| Identifikation | Teilenummer, Revision, Bestellung/Auftrag, Los, Nutzen- oder Coupon-ID und Datum. |
| Annahmekriterien | Kundenzeichnung, IPC-Dokument mit Klasse und Revision sowie freigegebene Ausnahmen. |
| Probendefinition | Coupon oder Produktstelle, Loch-/Via-Typ, Durchmesser, Aspektverhältnis und Orientierung. |
| Präparation | Ausgangszustand oder thermisch belastet sowie relevante Präparationsmethode. |
| Bilder | Übersicht und Detailaufnahmen mit Maßstab, Vergrößerung und beschrifteten Merkmalen. |
| Messwerte | Einzelwerte, Einheiten, Messstellen, Grenzwerte und Verweis auf kalibrierte Ausrüstung. |
| Ergebnis | Bestanden/nicht bestanden je Merkmal, Prüfer, Abweichungsreferenz und Losentscheidung. |
Angaben für die Angebotsanfrage: PCB-Revision, anzuwendender Standard und Klasse, kritische Loch- und Via-Strukturen, gewünschte thermische Konditionierung, Stichprobenhäufigkeit, Berichtsformat und Zulässigkeit zerstörender Produktproben. Für Qualifikation oder regulierte Nachweise sollten Rückverfolgbarkeit und Aufbewahrungsfrist vor der Kalkulation festgelegt werden.
Technische Referenzen
- IPC-A-600 — Acceptability of Printed Boards.
- IPC P-MICRO — Phenomena in Cross Section of Plated Through Holes.
- Eurocircuits — Microsections.
- Würth Elektronik — PCB Test Methods.
Benötigen Sie Mikroschliffnachweise für ein PCB-Projekt?
JEXPCB kann Lagenaufbau, Lochstrukturen, Annahmekriterien und Dokumentationsanforderungen vor der Fertigung prüfen und projektspezifische Qualitätsnachweise koordinieren.