
Leiterplattenbestückung / Lotpastendruck
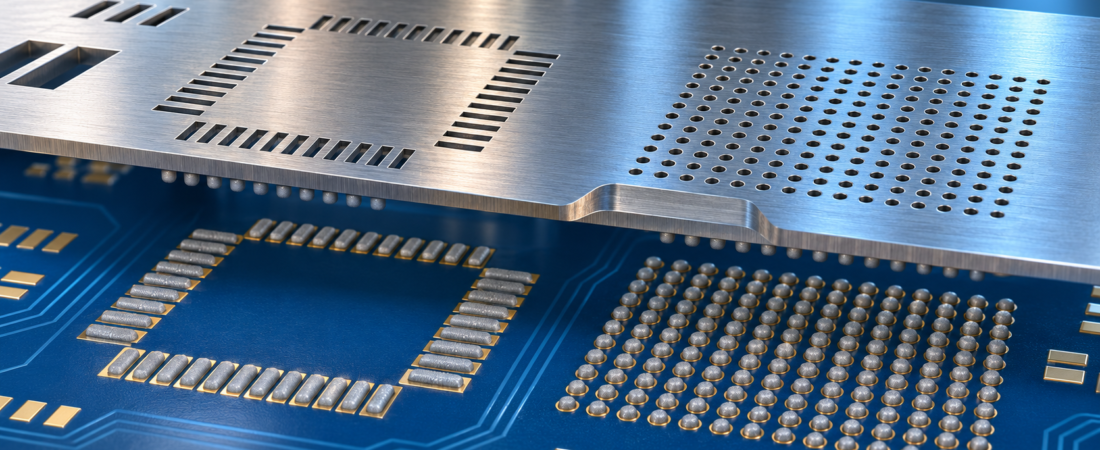
Eine SMT-Schablone ist nicht einfach eine Metallfolie, in der jedes Pad im Maßstab 1:1 ausgeschnitten wird. Foliendicke, Aperturgeometrie und lokale Stufen bestimmen, wie viel Lotpaste auf jedes Pad gelangt und wie gleichmäßig sie sich aus der Öffnung löst. Fine-Pitch-Bauteile, QFN-Thermalpads und Micro-BGA-Arrays benötigen auf derselben Baugruppe oft unterschiedliche Pastenvolumen.
Die Schablone anhand der vollständigen Bestückungsdaten freigeben – nicht nur anhand des Pastenlayers. Gehäuse, Padgeometrie, Foliendicke, Flächenverhältnis, Paste sowie kleinste und größte Depots müssen gemeinsam geprüft werden.
1. Das Design beginnt vor dem Laserschneiden
Der Pasten-Gerber zeigt die gezeichneten Öffnungen, beweist aber nicht, dass sie stabil drucken. IPC-7525 beschreibt Richtlinien für Schablonendesign und -fertigung und betont, dass das Ergebnis von mehreren Prozessgrößen abhängt. [1]
Zur Prüfung gehören Fertigungsdaten, Bestückungszeichnung, Centroid-Datei, Stückliste und Gehäusezeichnungen kritischer Bauteile. Zusätzlich sollten Lotlegierung, Pulverklasse, Drucker, Reflow-Bedingungen und die Verfügbarkeit einer SPI-Prüfung bekannt sein.
| Eingabe | Auswirkung | Designentscheidung |
|---|---|---|
| Kleinste Apertur und Teilung | Pastenablösung und Brückengefahr | Dicke, Reduktion, Eckenradius, Pulvergröße |
| QFN-Exposed-Pad | Zu viel Paste kann das Gehäuse anheben und Voids fördern | Fenstermuster, Flächenabdeckung, Via-Behandlung |
| BGA-Array | Gleichmäßigkeit über viele Lötstellen | Runde oder quadratische Öffnung und Flächenverhältnis |
| Große Anschlüsse | Benötigen möglicherweise mehr Volumen | Lokaler Overprint oder Step-up |
2. Das Flächenverhältnis verbindet Apertur und Foliendicke
Beim Abheben der Schablone muss die Paste an den Padflächen verbleiben und sich von den Aperturwänden lösen. Für eine rechteckige Öffnung mit den Seiten a und b sowie der Dicke t lautet das Flächenverhältnis ab / [2(a+b)t]; für eine runde Öffnung gilt D / 4t.
Ein Wert von ungefähr 0,66 oder höher gilt als robuster Ausgangspunkt. Moderne Pasten, Premiumfolien und Beschichtungen können darunter funktionieren, das Prozessfenster wird jedoch enger und muss validiert werden. [2] Eine pauschale Aperturreduktion kann deshalb kontraproduktiv sein: Weniger Fläche reduziert zwar das Volumen, verschlechtert aber auch die Ablösung. Häufig ist eine dünnere Folie die bessere Lösung.
3. Gehäusespezifische Aperturen
Fine-Pitch-Anschlüsse
Bei QFP und ähnlichen Anschlüssen sind schmale, wiederholbare Depots ohne Verbindung zu benachbarten Pads das Ziel. Eine geringe Reduktion der Padbreite, abgerundete Ecken und kontrollierte Aperturlänge sind übliche Ausgangspunkte. Auch die verbleibende Stegbreite zwischen den Öffnungen und die Lötmaskenregistrierung sind zu prüfen.
QFN und LGA
Eine große 1:1-Öffnung unter dem Thermalpad kann ein zu hohes Pastenvolumen erzeugen. Mögliche Folgen sind Bauteilfloat, Voids, Pastenaustritt und ungleichmäßiger Abstand. Ein segmentiertes Fenstermuster teilt das Volumen und schafft Entgasungswege. Häufig beginnt die Entwicklung bei etwa 50–80 % Flächenabdeckung; der endgültige Wert hängt von Datenblatt, thermischer Anforderung, Vias, Paste und Reflow-Profil ab.
BGA und Micro-BGA
Hier zählt die Gleichmäßigkeit des gesamten Arrays. Runde oder abgerundet quadratische Öffnungen werden nach Landgröße, Kugeldurchmesser und Flächenverhältnis dimensioniert. Je nach Gehäuse kann 1:1 geeignet sein; bei anderen Designs sind eine leichte Reduktion oder dünnere Folie notwendig. Feineres Pastenpulver verbessert kleine Öffnungen, erhöht aber Oxidoberfläche und Flussmittelanforderung. [3]
4. Eine Baugruppe kann mehrere Pastenhöhen benötigen
Eine dünne Folie unterstützt kleine Aperturen, kann aber Steckverbinder oder Leistungskomponenten unterdrucken. Eine dicke Folie liefert mehr Volumen, verschlechtert jedoch Fine-Pitch-Flächenverhältnisse. Mögliche Lösungen sind Step-down- oder Step-up-Schablonen, lokaler Overprint, Premium- oder elektrogeformte Folien, Beschichtungen sowie in Ausnahmefällen Preforms oder ein separater Druckprozess.
Stufen benötigen Abstand zu benachbarten Öffnungen und zum Rakelweg. Übergang, lokale Dicke und erwartete Pastenhöhe müssen in der Zeichnung eindeutig angegeben werden.
5. Eine prüfbare Spezifikation freigeben
| Festlegen | Zu dokumentieren |
|---|---|
| Folie | Material, Nenndicke, Stufen und Beschichtung |
| Aperturen | Reduktionen, Vergrößerungen, Fenstermuster und Mindest-Flächenverhältnis |
| Identifikation | PCB- und Pastenrevision, Seite, Panelorientierung und Versionsstand |
| Validierung | SPI-Grenzen, Transferwirkungsgrad und Erstmusterkriterien |
Alle Abweichungen von 1:1 sollten gekennzeichnet sein. Vor der Serienproduktion sind reale SPI-Daten zu prüfen: Mittelwert allein reicht nicht, wenn Streuung, Positionsversatz oder Brücken hoch bleiben. Bei LGA, QFN und Micro-BGA empfiehlt AIM außerdem eine kontrollierte niedrige Trennbewegung der Schablone. [4]
Gerber oder ODB++, Bestückungszeichnung, BOM, Centroid-Datei, Panelzeichnung, kritische Datenblätter und vorhandene SPI-Berichte bereitstellen. Kleinste Teilung, QFN-Pads, BGA-Arrays sowie frühere Opens, Brücken oder Voids markieren.
- IPC-7525B – Stencil Design Guidelines.
- IPC – Selecting Stencil Technologies to Optimize Print Performance.
- Indium – Minimizing Graping.
- AIM Solder – Print Setting Recommendations.
Schablonen- und Bestückungs-DFM benötigt?
JEXPCB prüft Pastenlayer, Bauteilgehäuse, Panelisierung und kritische Lötstellenrisiken vor der PCBA-Produktion.
Bestückungsdaten senden