
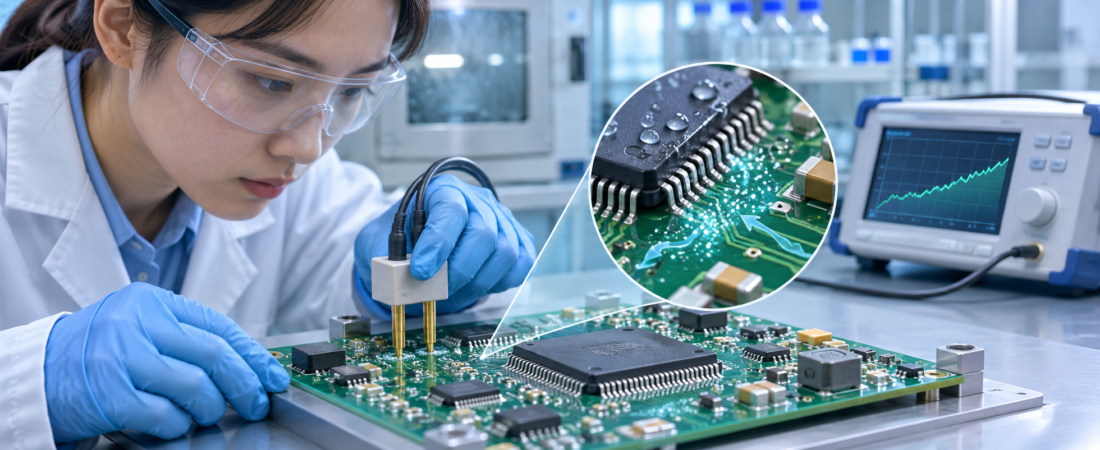
Una PCBA puede parecer perfectamente limpia y aun así tener un riesgo de fiabilidad. Los residuos iónicos suelen ser invisibles. Con humedad y campo eléctrico, los iones móviles pueden aumentar la corriente de fuga, reducir la resistencia de aislamiento, favorecer la migración electroquímica y causar corrosión.
La pregunta correcta no es solo si la placa se lavó. El proceso completo debe dejar residuos compatibles con la tensión, separación, ambiente, recubrimiento y vida útil del producto. Esto requiere evidencia objetiva, no un límite genérico copiado de otro producto.
1. Por qué el residuo iónico se convierte en un problema eléctrico
Activadores de flux, químicos de metalizado, manipulación, lavado y depósitos ambientales pueden dejar iones. En seco, la placa puede superar la prueba funcional. Con humedad o condensación, el residuo puede formar una película conductora y la polarización mueve especies cargadas entre conductores.
| Factor | Por qué importa | Pregunta de revisión |
|---|---|---|
| Química del residuo | Las especies difieren en movilidad, corrosividad y extracción. | ¿Qué flux, limpiador y químicos de proceso tocan la placa? |
| Humedad | Puede disolver residuos y crear un electrolito. | ¿Qué RH, temperatura y condensación son creíbles? |
| Bias y separación | Un campo alto entre espacios finos aumenta la sensibilidad. | ¿Qué nodos de alta impedancia, alta tensión o paso fino están expuestos? |
| Ubicación | Los componentes de bajo standoff pueden atrapar química activa. | ¿Puede quedar residuo bajo QFN, BGA, blindajes o conectores? |
| Vida útil | Pequeñas fugas y corrosión pueden crecer con el tiempo. | ¿Qué horizonte de operación y servicio debe cubrirse? |
2. Identifique fuentes en todo el proceso
No limite la revisión al reflow. Fabricación del PCB, pasta, flux líquido, soldadura selectiva u ola, soldadura manual, retrabajo, huellas, utillajes, limpiador de esténcil, agua de enjuague y mantenimiento pueden cambiar la carga iónica.
El mapa de proceso debe registrar contacto químico, activación térmica, limpieza, enjuague, secado y manipulación. Conserve material y revisión, proveedor, ventana de proceso y cambios. La clasificación del flux no demuestra por sí sola que toda geometría sea fiable sin limpieza.
3. Qué demuestran los métodos comunes
IPC-TM-650 2.3.25 y 2.3.26 describen mediciones de conductividad tras extracción con solvente, a menudo llamadas ROSE. Son útiles para controlar tendencias, pero no identifican cada ion, su ubicación ni todos los fallos bajo humedad y bias.
| Método | Evidencia útil | Limitación |
|---|---|---|
| ROSE | Seguimiento rápido del contenido iónico extraíble total. | No identifica especie ni lugar; depende de extracción y cálculo de área. |
| Cromatografía iónica | Identifica y cuantifica especies seleccionadas. | El muestreo sigue siendo crítico y puede ocultarse una concentración local. |
| SIR | Evalúa aislamiento bajo temperatura, humedad y bias. | Requiere cupones representativos y un diseño de prueba definido. |
| Inspección visual | Encuentra residuos visibles, corrosión y defectos de coating. | No demuestra ausencia de contaminación iónica invisible. |
4. Use evidencia específica del proceso
Un límite ROSE histórico no es prueba automática para todo proceso no-clean o lavado. Clase de producto, materiales, geometría, ambiente, plan de muestreo, método y criterio de aceptación deben aprobarse juntos.
Califique la familia más crítica: menor separación, menor standoff, mayor exposición al flux y retrabajo real. Establezca una línea base y controle la deriva. Cambios de material, equipo, química, proveedor, layout o coating deben reevaluarse.
5. La limpieza es un proceso controlado
La química y el equipo deben ser compatibles con flux y componentes. Controle concentración, temperatura, presión, tiempo, calidad de enjuague, carga, filtración y secado. Una limpieza deficiente puede redistribuir residuo bajo los componentes.
Compruebe compatibilidad de interruptores abiertos, micrófonos, relés, sensores, pantallas y componentes sin sellar. El secado completo es esencial antes de pruebas y recubrimiento.
6. El conformal coating no elimina la contaminación
Recubrir sobre residuo activo puede atrapar química y humedad y dañar la adhesión. La limpieza debe definirse antes del coating. Si queda residuo no-clean, debe calificarse esa combinación exacta de materiales y proceso.
7. Integre la limpieza en la liberación
| Control | Qué definir | Evidencia |
|---|---|---|
| Materiales | Pasta, flux, limpiador, enjuague y coating aprobados. | Trazabilidad de lote y cambio controlado. |
| Ventana | Aplicación, perfil, lavado y secado. | Parámetros y estado de mantenimiento. |
| Muestreo | Familia, frecuencia y escalado. | Plan aprobado e historial de tendencias. |
| Método | Extracción, área, equipo, límite y correlación. | Revisión, calibración e informe. |
8. Flujo práctico JEXPCB
Envíe BOM, acabado PCB, planos, clase, tensión, separación mínima, ambiente, datos de flux/pasta, limpieza, coating y límites del cliente. Marque paquetes de bajo standoff y nodos de alta impedancia.
JEXPCB puede coordinar revisión, muestras, pruebas de limpieza e inspección mediante su red PCBA y laboratorios cualificados. Método, muestreo y criterios deben aprobarse antes de serie. Use la página de cotización PCBA.
Preguntas frecuentes
¿No-clean significa que nunca hay que limpiar?
No. Geometría, volumen de flux, activación, ambiente, coating y fiabilidad pueden exigir limpieza o validación adicional.
¿ROSE identifica el contaminante?
No. Mide el efecto combinado de conductividad. La cromatografía iónica identifica especies concretas.
¿Una placa funcional puede fallar más tarde?
Sí. En seco puede funcionar; después, humedad y bias pueden activar migración o corrosión.
Referencias técnicas
- Global Electronics Association — IPC J-STD-001J
- IPC-TM-650 2.3.26
- Pruebas de residuos de flux y proceso
- IPC — evidencia objetiva y control iónico
Referencias verificadas el 5 de noviembre de 2026.