
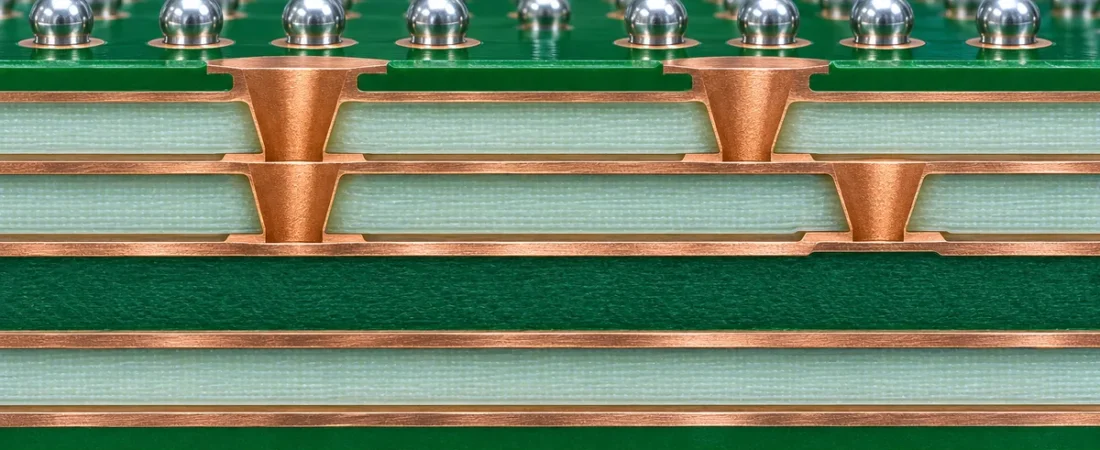
HDI no significa solamente usar agujeros más pequeños. Cada nivel de microvía se forma, metaliza y a veces rellena antes de añadir otro dieléctrico y cobre. Varios niveles pueden exigir ciclos repetidos de build-up y laminación.
Las microvías apiladas y escalonadas pueden conectar las mismas capas, pero no ofrecen el mismo espacio, riesgo ni coste. La decisión depende del escape del BGA, pads, espesor dieléctrico, relleno y objetivo de fiabilidad.
1. Defina la profundidad de interconexión
1+n+1 añade un nivel de microvía a cada lado del núcleo. 2+n+2 utiliza dos niveles y más proceso secuencial. Cada nivel adicional aumenta densidad, interfaces, registro y variación acumulada.
| Construcción | Necesidad típica | Implicación |
|---|---|---|
| 1+n+1 | Un nivel de microvía | Build-up más simple; suficiente para muchos escapes cuando el ruteo lo permite. |
| 2+n+2 | Dos niveles | Más control de proceso y alineación; definir apilada o escalonada. |
| 3+n+3 o más | Densidad muy alta | Revisión crítica de fiabilidad; capacidades diferentes por fabricante. |
2. Compare apiladas y escalonadas
En una estructura apilada, la microvía superior aterriza sobre el cobre relleno y planarizado de la inferior. Ahorra espacio, pero necesita un proceso de relleno estable.
Las escalonadas aterrizan en pads distintos conectados por cobre corto. Requieren espacio lateral, pero evitan una columna profunda de uniones.
| Factor | Apiladas | Escalonadas |
|---|---|---|
| Densidad | Máxima densidad vertical. | Necesita espacio lateral. |
| Relleno | Nivel inferior normalmente relleno con cobre. | No requiere la misma superficie apilada, según proceso. |
| Fiabilidad | Interfaces alineadas concentran esfuerzo. | Camino mecánico menos complejo. |
| Coste/rendimiento | Mayor complejidad y control. | Menor riesgo cuando el diseño lo permite. |
3. La laminación secuencial afecta plazo y rendimiento
Cada ciclo puede incluir laminado, láser, preparación, metalizado, relleno y planarizado. Más ciclos afectan registro, materiales, capacidad y exposición al rechazo.
4. Controle geometría y supuestos
Diámetro, espesor dieléctrico y relación de aspecto se revisan juntos. Copiar el mínimo de una tabla de capacidad puede reducir yield sin mejorar el rendimiento eléctrico.
| Dato de liberación | Debe quedar explícito | Motivo |
|---|---|---|
| Stack-up | Capas, dieléctricos, espesores y cobre | Define profundidad y secuencia. |
| Mapa de microvías | Inicio/fin, diámetro, pads, relación | Evita inferencias CAM. |
| Relleno | Cobre, planarizado y condición via-in-pad | Controla la superficie de conexión o soldadura. |
| Evidencia | Clase, prueba térmica, cupón y microsección | Vincula estructura y aceptación. |
| Cambios | Sustituciones que requieren aprobación | Protege impedancia y calificación. |
5. Solicite evidencia según el riesgo
La microsección confirma geometría, relleno, metalizado, registro e interfaces. Las pruebas térmicas necesitan perfil, muestra y criterios acordados.
Para cotizar, entregue stack-up, datos PCB, pares de taladro, pitch BGA, impedancias y clase. Las dimensiones finales se confirman con el proceso seleccionado.
Preguntas frecuentes
¿Las microvías apiladas siempre son poco fiables?
No. Los stacks calificados de dos niveles son comunes; el riesgo aumenta con mayor profundidad o control deficiente.
¿Todo BGA fino necesita microvías apiladas?
No. Depende de pitch, pads, capas y estrategia de escape.
Referencias técnicas
- Global Electronics Association — normas IPC
- NCAB Group — guía de diseño de microvías
- Eurocircuits — desarrollo del proceso HDI
Referencias verificadas el 14 de noviembre de 2026. Geometría, material, inspección y fiabilidad deben acordarse con el fabricante seleccionado.