
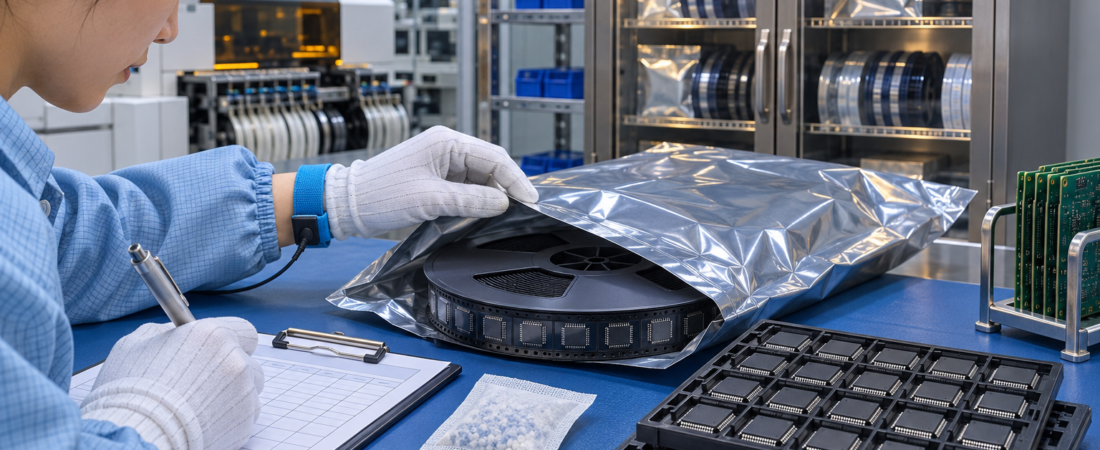
Manipulation des composants / Maîtrise de l’humidité
Les boîtiers CMS en plastique peuvent absorber l’humidité ambiante. Pendant la refusion, cette humidité chauffe rapidement et peut provoquer pression interne, délamination, fissures, dommages aux fils de bonding ou effet « popcorn ». Le risque se maîtrise par le niveau de sensibilité à l’humidité (MSL), l’emballage sec, le stockage contrôlé, le suivi du temps d’exposition et, si nécessaire, un étuvage validé.
Règle pratique : l’étiquette de sensibilité à l’humidité et les instructions du fabricant d’origine sont des données de production. Enregistrer l’ouverture de chaque sac barrière, suivre l’exposition cumulée et ne jamais appliquer un cycle d’étuvage universel lorsque la durée de vie au sol est dépassée.
1. Le MSL transforme le risque d’humidité en limite d’exposition
IPC/JEDEC J-STD-020 classe la sensibilité humidité/refusion des composants CMS non hermétiques. IPC/JEDEC J-STD-033 décrit ensuite leur manipulation, emballage, transport et utilisation. Le MSL n’est donc pas un niveau général de qualité : c’est une règle de temps et d’environnement applicable à un boîtier précis avant un procédé à haute température.
La « floor life » est le temps cumulé pendant lequel un composant sec peut rester hors de son environnement sec qualifié avant refusion. Les conditions de référence sont au maximum 30 °C et 60 % HR, sauf pour MSL 1. Une température ou humidité supérieure peut réduire la fenêtre sûre ; l’étiquette, la documentation du composant et la version applicable de la norme restent prioritaires.
| MSL | Durée de référence après ouverture | Conséquence en production |
|---|---|---|
| 1 | Illimitée à ≤30 °C / 85 % HR | Respecter malgré tout le stockage et l’étiquette fournisseur. |
| 2 | 1 an à ≤30 °C / 60 % HR | Conserver la date d’ouverture et l’historique. |
| 2a | 4 semaines à ≤30 °C / 60 % HR | Planifier la sortie et le retour du matériel. |
| 3 | 168 heures à ≤30 °C / 60 % HR | Une semaine d’exposition cumulée, fréquente pour de nombreux CI. |
| 4 | 72 heures à ≤30 °C / 60 % HR | Kitting et ordonnancement contrôlés. |
| 5 | 48 heures à ≤30 °C / 60 % HR | Interruptions courtes et contrôle strict. |
| 5a | 24 heures à ≤30 °C / 60 % HR | Ne sortir que la quantité nécessaire. |
| 6 | Étuvage avant usage ; refusion dans le délai indiqué | Suivre l’étiquette et les instructions du fabricant. |
Ne pas confondre durée de stockage et floor life. La première concerne le matériel correctement emballé ; la seconde débute à l’ouverture du sac protecteur ou lorsque son intégrité est perdue.
2. Vérifier le dry pack avant de libérer le matériel
Les composants sensibles sont normalement livrés dans un sac antistatique barrière à l’humidité (MBB) avec dessiccant, carte indicatrice d’humidité (HIC) et étiquette d’avertissement. Le contrôle réception doit préserver ce système au lieu d’ouvrir chaque sac uniquement pour compter les pièces.
| Contrôle | À enregistrer | Importance |
|---|---|---|
| Identité | Fabricant, référence complète, lot/date code, quantité | Relie l’historique au bon boîtier et à la nomenclature. |
| Intégrité du sac | Scellage, perforations, déchirures, état du vide | Un MBB endommagé rend l’historique incertain. |
| Étiquette | MSL, date de scellage, floor life, consigne d’étuvage | Définit la fenêtre propre au composant. |
| HIC | Résultat immédiatement après ouverture | Détecte une humidité interne excessive. |
| Support | Bande/bobine, plateau ou tube et température admissible | Limite la méthode d’étuvage. |
Ouvrir le sac au point contrôlé de sortie matière, lire rapidement la HIC et noter date et heure. Si l’indicateur est hors limite, si le sac est endommagé ou si la documentation est incohérente, mettre le lot en quarantaine pour décision qualité ou engineering.
3. Suivre l’exposition cumulée, pas seulement le poste actuel
La floor life est cumulative pendant réception, kitting, préparation des feeders, changements de série, arrêts de ligne, lots partiels, inspection et retour en stock. Remettre une bobine dans une armoire sèche n’efface pas automatiquement le temps déjà consommé.
La fiche suiveuse ou le système numérique doit inclure référence, lot/date code, MSL, date/heure d’ouverture, limite autorisée, chaque sortie et retour, temps consommé et restant, statut armoire sèche/remise sous sac/étuvage et approbation des écarts. Pour bobines fractionnées et bandes coupées, conserver la même identité et le même historique sur chaque contenant.
4. Intégrer le stockage sec à un plan défini
Le matériel non ouvert reste dans son dry pack d’origine intact, dans les conditions spécifiées. Après ouverture, les restes peuvent être protégés dans une armoire sèche appropriée ou remis dans un MBB adapté avec dessiccant neuf et HIC. La méthode dépend du MSL, du temps restant, de la durée de stockage, de J-STD-033 et de la documentation fabricant.
Une armoire de pièces ordinaire n’est pas une armoire sèche contrôlée. Il faut définir humidité cible, surveillance, réaction aux alarmes et règle de calcul pendant le stockage. Un nouveau sac ne crée pas un nouvel historique. Protection ESD, support mécanique et propreté restent nécessaires.
5. L’étuvage est une récupération contrôlée, pas une précaution automatique
L’étuvage peut être requis lorsque l’exposition autorisée est dépassée, lorsque la HIC est hors limite, lorsque l’intégrité du MBB est douteuse ou lorsque l’étiquette l’impose. Temps et température dépendent de l’épaisseur du boîtier, du MSL, de l’exposition, de la température d’étuvage et du matériau du support. Utiliser J-STD-033, les instructions fabricant et une instruction de travail approuvée.
Ne jamais supposer que le support accepte la température du boîtier. Bandes, bobines, plateaux et tubes peuvent se déformer ou contaminer les composants. Texas Instruments avertit que ces supports peuvent être limités à 40 °C s’ils ne sont pas qualifiés pour davantage. Un transfert vers un support haute température doit préserver ESD, polarité, lot et coplanarité.
Un étuvage excessif ou répété peut oxyder les terminaisons, réduire la soudabilité, endommager les supports et allonger le cycle. Il ne répare ni boîtier fissuré, ni broches contaminées, ni provenance inconnue. Sans historique fiable, la décision appartient à la qualité ou à l’engineering, pas à un cycle arbitraire de 24 heures.
6. Libérer un plan de maîtrise vérifiable
| À définir avant assemblage | Preuve ou instruction |
|---|---|
| Classification | MPN exacte, boîtier, MSL, fiche fabricant et étiquette. |
| Réception | Intégrité MBB, HIC, lot/date code, informations de scellage. |
| Exposition | Heure d’ouverture, temps cumulé, limite ambiante, règle de retour. |
| Stockage sec | Spécification et suivi de l’armoire ou méthode MBB/dessiccant/HIC. |
| Étuvage | Déclencheur, temps/température, four, support, délai après étuvage. |
| Refusion | Température maximale du boîtier, nombre de cycles et séquence. |
| Traçabilité | Lien entre lot matière, exposition, lot PCBA et dérogations. |
Données à fournir avec une demande PCBA : identifier tout composant sensible fourni par le client, sa référence fabricant complète, l’état d’emballage, le MSL, l’historique d’exposition connu et la traçabilité requise. Pour du matériel longtemps stocké ou déjà ouvert, communiquer l’historique avant le devis et la planification.
Références techniques
- Texas Instruments — Applying the Moisture Sensitivity Level (MSL).
- NXP — Assembly Guidelines for Flip Chip Plastic BGA and Chip Scale Packages.
- Analog Devices — Moisture Sensitivity Level.
- Texas Instruments — Quality and Reliability FAQs.
Besoin d’une manipulation maîtrisée des composants sensibles ?
JEXPCB peut examiner la nomenclature, l’état des composants fournis, le planning d’assemblage et les enregistrements requis avant la production PCBA.