
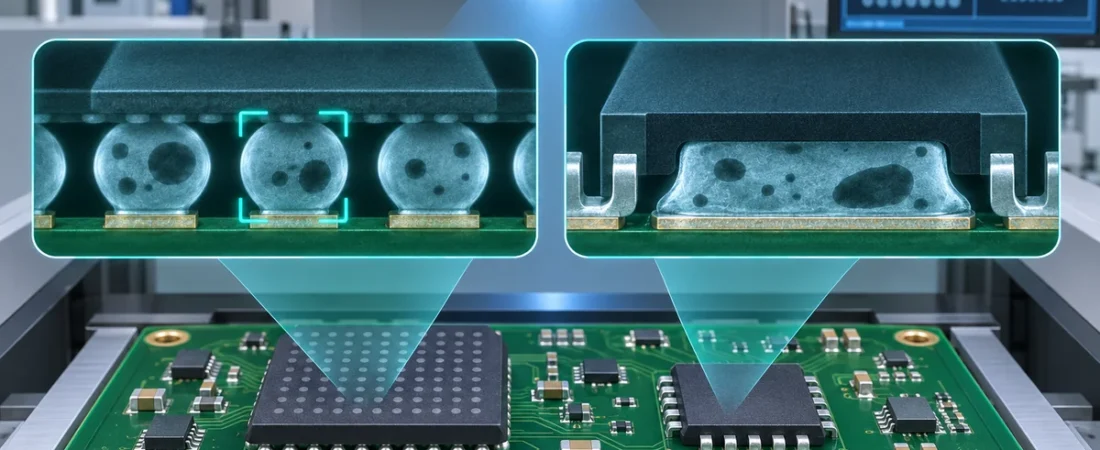
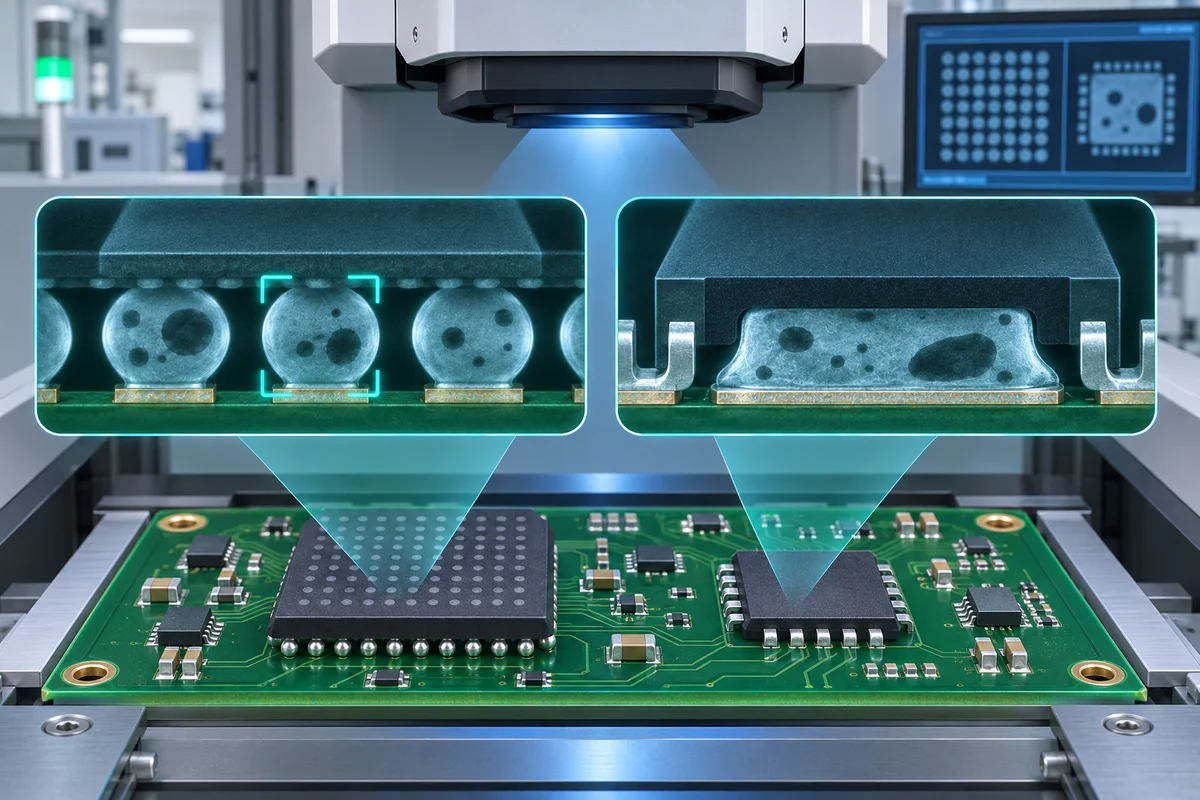
Une zone sombre dans une bille BGA ou sous le pad exposé d’un QFN ne constitue pas un diagnostic complet. Un même pourcentage peut correspondre à une grande cavité d’interface ou à de petits pores dispersés, avec des risques thermiques, électriques et mécaniques différents.
Il ne faut pas appliquer une limite unique à tous les boîtiers. Bille BGA, terminaisons périphériques QFN et pad thermique central n’ont ni la même géométrie ni la même fonction. L’acceptation doit suivre le plan client, les données du composant et la révision normative convenue.
1. Séparer bille BGA et pad thermique QFN
Pour un BGA, les rayons X montrent présence, forme, alignement, ponts et variations de densité. Une cavité proche de l’interface peut être plus préoccupante qu’une aire équivalente dispersée au centre.
Pour un QFN, le pad exposé assure thermique, masse ou courant, tandis que les terminaisons périphériques portent les signaux et la fixation. Des algorithmes distincts sont nécessaires.
| Zone | Indication X-ray | À évaluer séparément |
|---|---|---|
| Bille BGA | Forme, alignement, pont et aire projetée | Position, interface, suspicion head-in-pillow et warpage. |
| Terminaison QFN | Présence de brasure et ponts grossiers | Mouillage, circuit ouvert et flanc par visuel ou coupe. |
| Pad thermique QFN | Aire totale, plus grand void et répartition | Chemin thermique/courant, vias et données du composant. |
| Pad de puissance BTC/D-Pak | Couverture et variations de densité | Densité de courant, résistance thermique et exigence produit. |
2. Lire la répartition, pas seulement le chiffre
La 2D est une projection : les structures se superposent et le seuil logiciel modifie l’aire calculée. Vue oblique ou CT aide dans les cas ambigus. Les comparaisons exigent le même programme et les mêmes paramètres.
| Motif observé | Interprétation possible | Vérification suivante |
|---|---|---|
| Petits pores répartis | Gaz de flux partiellement piégés | Suivre aire totale et maximum selon pâte, profil et panneau. |
| Grand void central QFN | Poche gazeuse ou voie d’évacuation limitée | Revoir fenêtres, volume, traitement des vias et profil. |
| Voids sur un bord | Dépôt, mouillage, gradient ou dégazage inégal | Contrôler impression, support, placement, finition et température. |
| Interface BGA irrégulière | Non-mouillage/head-in-pillow possible ou artefact | Vue oblique/CT puis coupe ou dye-and-pry si nécessaire. |
| Décalage entre lots | Matière, stockage, procédé ou programme X-ray changé | Vérifier traçabilité et paramètres avant conclusion. |
3. Connaître les limites des rayons X
Les rayons X ne prouvent pas directement la qualité intermétallique, le mouillage complet, l’absence de fissure ni la propreté. Pour un risque élevé, associer données procédé, essais électriques/thermiques et analyse destructive représentative.
4. Réduire les voids par essais contrôlés
Des ouvertures multiples de type windowpane sont souvent préférables à une ouverture pleine sur le pad QFN. Les guides composants indiquent fréquemment une couverture de pâte large, par exemple 50–80 %, mais taux, cloisons et épaisseur doivent être validés. Une ouverture 1:1 peut déposer trop de brasure et faire flotter le boîtier.
| Levier | Action utile | Compromis |
|---|---|---|
| Ouverture | Fenêtres segmentées et couverture contrôlée | Trop peu de pâte réduit l’attache; cloisons fines instables. |
| Épaisseur | Équilibrer broches périphériques et pad central | Plus fin peut sous-alimenter une zone. |
| Vias thermiques | Coordonner diamètre, remplissage/tent et fenêtres | Vias ouverts : pompage de brasure ou dégazage. |
| Profil | Mesurer sur assemblage réel et selon la pâte | Soak ou pic excessif peut dégrader composants/flux. |
| Pâte/atmosphère | Comparer low-void ou azote à une base maîtrisée | Coût et mouillage doivent être qualifiés. |
5. Définir l’acceptation avant production
« Faible voiding » n’est pas une exigence mesurable. Le plan qualité doit préciser boîtier, région, métrique, échantillon, réglages et réaction.
| Élément | Définition minimale | Intérêt |
|---|---|---|
| Boîtier/région | Référence et bille, terminaison ou pad exposé | Évite de moyenner des joints différents. |
| Méthode | 2D/oblique/CT, ROI, seuil et règle logicielle | Rend la mesure reproductible. |
| Métriques | Aire totale, plus grand void, répartition et position | Ne masque pas un défaut critique. |
| Source | Plan client, fournisseur, contrat, norme/révision | Évite un critère inadapté ou ancien. |
| Échantillon/réaction | Lots, panneaux, joints, tendance et escalade | Transforme l’image en contrôle procédé. |
Questions fréquentes
25 % de voids sont-ils toujours acceptables ?
Non. Ce chiffre n’est valable que dans un contexte documentaire précis et non pour tous les BGA, QFN ou classes produit.
Moins de voids signifie-t-il toujours plus de fiabilité ?
Non. Position, interface, géométrie et charge peuvent compter davantage.
Les rayons X prouvent-ils le mouillage complet d’un BGA ?
Non. Les cas ambigus nécessitent parfois vue oblique, CT ou analyse destructive.
Références techniques
- Analog Devices — recommandations d’assemblage QFN
- Global Electronics Association — normes IPC
- Indium Corporation — ressources brasage et voiding
Références vérifiées le 14 novembre 2026. Les limites d’acceptation dépendent du plan client, du fournisseur du composant, du contrat et de la révision normative applicable.