
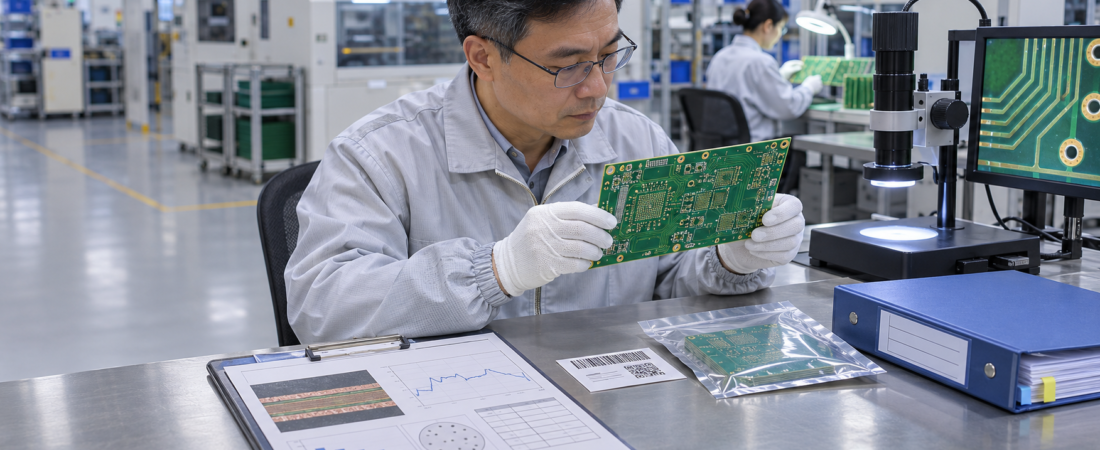
Avaliação de fornecedores PCB / qualificação baseada em evidências
Uma tabela de capacidades é útil no início de um projeto de sourcing PCB. Ela apresenta rapidamente número de camadas, trilha e espaçamento mínimos, opções de vias, espessura, peso de cobre, acabamentos e métodos de teste. Mas não demonstra que essas capacidades sejam estáveis, aplicadas corretamente ao seu design ou apoiadas pelos controles necessários para produção repetitiva.
A diferença principal: capacidade é uma declaração do que o fornecedor afirma poder fazer. A evidência de qualificação mostra como ele controlará o produto, verificará o resultado e responderá a mudanças. Para compras e engenharia, a segunda questão normalmente é mais importante.
1. O que uma tabela de capacidades pode — e não pode — comprovar
Uma tabela publicada é principalmente uma ferramenta de triagem. Se o design exige 0,10 mm de trilha/espaço, impedância controlada, microvias empilhadas ou laminado high-Tg específico, ela ajuda a identificar incompatibilidades e orientar o DFM. Porém, o mesmo número pode representar:
- um processo padrão de série ou uma construção excepcional de engenharia;
- um resultado em um cupom ou capacidade estável em posições e lotes diferentes;
- um processo direto ou enviado a um recurso externo qualificado;
- um valor nominal ou apoiado por controle de medição e registros;
- uma capacidade teórica ou material, tooling e capacidade realmente disponíveis.
Dois fornecedores podem declarar o mesmo mínimo e diferir muito em janela de processo, yield, inspeção, rastreabilidade e change control. A avaliação não deve terminar em “Vocês conseguem fabricar?”. Ela deve perguntar: “Que evidência mostra que os requisitos liberados foram entendidos, controlados e verificados em cada lote relevante?”
2. Oito áreas de evidência para avaliar
2.1 Revisão dos requisitos e rota de fabricação
Antes da cotação ou liberação da ordem, o fornecedor deve converter os dados do design em um plano controlado: revisão, stackup, laminado e cobre, estruturas de furos, tolerâncias, acabamento, impedância, painel, testes e critérios específicos.
Pergunte como conflitos entre Gerber, drill, desenho, netlist, classe IPC e notas da PO são tratados. Uma resposta forte não escolhe silenciosamente a interpretação mais fácil. Ela registra a pergunta, resolve com o cliente e preserva a decisão aprovada junto aos dados da ordem.
2.2 Amostra e evidência de qualificação
Uma amostra comprova mais quando está ligada aos mesmos materiais, rota, construção e critérios esperados na produção. Fotos bonitas são evidência fraca. Conforme o risco, podem ser úteis medidas dimensionais, status de E-test, dados de impedância, soldabilidade, verificação de acabamento, espessura de cobre, microseção ou testes de montagem.
Nosso guia de microseção de PCB explica o que um cupom destrutivo revela sobre cobre dos furos, registro de camadas e dielétrico. Também lembra que uma seção representa o ponto amostrado, não automaticamente todo o lote.
2.3 Controle de processo e capacidade de medição
A inspeção final não compensa um processo instável. A avaliação deve analisar o controle de recebimento, laminação, perfuração, desmear, cobre químico, galvanoplastia, ataque, máscara, acabamento, roteamento, teste elétrico e inspeção final.
As evidências podem incluir instruções vigentes, limites definidos, manutenção, calibração, qualificação de operadores e registros de reação fora de limite. Dados estatísticos podem ser úteis para uma característica repetitiva. Um gráfico sem plano de amostragem, limite de especificação e reaction plan não comprova controle.
2.4 Registros de inspeção e teste
O fornecedor deve informar quais inspeções são realizadas, em que etapa, com quais critérios e como o resultado é ligado à ordem. E-test, AOI, cupom de impedância, inspeção dimensional, soldabilidade, microseção e inspeção visual respondem a perguntas diferentes. “100% testado” é incompleto sem método, cobertura, limites e tratamento de falhas.
Para PCBA, o mesmo vale para AOI, raios X, ICT, Flying Probe, programação e teste funcional. Consulte nosso guia de métodos de teste PCBA.
2.5 Rastreabilidade de lote e material
A rastreabilidade deve corresponder ao risco e ser acordada entre cliente e fornecedor. Dados úteis podem ligar PCB ou PCBA à ordem, lote, material, data, rota, status de inspeção e desvios aprovados. Para produtos de longa vida ou regulados, componentes, firmware, serialização e chain of custody também podem ser relevantes.
A IPC-1782 descreve rastreabilidade de fabricação e supply chain baseada em risco. O princípio prático é coletar dados que apoiem investigação e contenção. Durante a avaliação, pergunte com que rapidez o fornecedor identifica outros lotes afetados quando uma falha é encontrada.
2.6 Controle de mudanças
Muitos problemas de campo não vêm de um processo inicialmente incapaz, mas de uma mudança não controlada após a aprovação. O pacote deve definir quais mudanças exigem aviso ou aprovação: substituição de laminado ou máscara, stackup, química de acabamento, local de produção, fonte externa, equipamento-chave, método de teste, painel ou critérios.
Um fluxo realista identifica quem propõe a mudança, como o impacto é revisado, quais evidências sustentam a aprovação, a partir de qual lote se aplica e como instruções obsoletas são bloqueadas. “Mesma especificação” nem sempre significa o mesmo comportamento de impedância, montagem, confiabilidade ou aparência.
2.7 Não conformidade, contenção e ação corretiva
Um fornecedor não está qualificado porque afirma que defeitos nunca acontecem. Ele está qualificado quando consegue detectar, conter, comunicar e corrigir o problema de forma controlada. Avalie:
- como estoque e WIP afetados são identificados e contidos;
- quando o cliente é informado sobre impacto em entrega ou desempenho;
- quem aprova desvio, retrabalho, reparo ou scrap;
- se causa raiz e escape cause são separadas;
- como a eficácia é verificada nos lotes seguintes.
Um relatório 8D só é útil quando sua evidência corresponde ao mecanismo real. “Reforçar treinamento” não substitui causa verificada, mudança de processo e confirmação de não recorrência.
2.8 Capacidade, responsabilidade e processos externos
Uma tabela raramente informa quem realiza cada etapa e se existe capacidade para o lead time solicitado. A avaliação deve mapear fabricação, montagem, acabamentos especiais, testes, sourcing de componentes e logística. Se parceiros qualificados são usados, o cliente ainda precisa de um responsável claro por dados, aprovações, inspeção, comunicação e não conformidade.
Nem todo processo precisa estar sob o mesmo teto. A rota deve ser transparente o suficiente para controlar o risco. A orientação ISO sobre processos externos destaca que terceirizar não elimina a responsabilidade de atender aos requisitos.
3. Use uma amostra ou piloto como etapa controlada
Um piloto deve testar o sistema de produção proposto, não apenas gerar placas visualmente boas. Antes da ordem, defina o que deve demonstrar e quais registros serão analisados:
- revisão aprovada e perguntas de engenharia documentadas;
- stackup, material, cobre e acabamento confirmados;
- desenho de painel ou array aprovado;
- plano de cupons, impedância ou microseção;
- registros de teste elétrico e inspeção;
- embalagem, etiquetas e campos de rastreabilidade;
- regras de desvio e notificação de mudanças;
- documentos de entrega e prazos de comunicação.
Não escale imediatamente de cinco amostras aprovadas para grande volume sem considerar utilização do painel, tooling, tempo de ciclo, lote de material, carga do processo e tamanho da amostragem. Um piloto representativo da produção é evidência mais forte do que uma amostra de engenharia escolhida manualmente.
4. Scorecard prática de avaliação de fornecedor PCB
| Área | Evidência fraca | Evidência mais forte |
|---|---|---|
| Capacidade técnica | Tabela de marketing | DFM específico, rota e limites confirmados |
| Sistema da qualidade | Imagem de certificado | Procedimentos relevantes, responsáveis e registros atuais |
| Validação da amostra | Fotos ou amostra sem vínculo | Registros ligados à revisão, material, lote e critérios |
| Controle de processo | Lista de equipamentos | Controles, calibração, reaction plan e evidência de uso |
| Inspeção/teste | “100% inspecionado” | Método, cobertura, limites, status e tratamento de falhas |
| Rastreabilidade | Data na embalagem | Ligação lote-material-processo-inspeção conforme o risco |
| Controle de mudanças | Promessa informal | Notificação, aprovação, lote efetivo e revisão |
| Ação corretiva | Modelo 8D genérico | Contenção, causa verificada, escape cause e eficácia |
| Capacidade | Capacidade mensal nominal | Premissas de lead time, restrições, backup e responsável |
A ponderação deve acompanhar o risco do produto. Um protótipo simples e um conjunto crítico de longa vida não devem usar o mesmo limite. Separe gates obrigatórios de preferências pontuadas. Um material não resolvido ou a ausência de acordo de mudanças pode bloquear a aprovação mesmo com pontuação total alta.
5. A qualificação não encerra o controle do fornecedor
O desempenho deve ser monitorado com dados reais: entrega no prazo, aceitação no primeiro passe, escapes ao cliente, defeitos repetidos, tempo de resposta, eficácia das ações, mudanças não autorizadas e precisão da documentação. A tendência importa mais do que um lote perfeito ou imperfeito.
Uma requalificação pode ser adequada após mudança importante, longa pausa, problemas repetidos ou transferência de rota. Um certificado QMS pode gerar confiança adicional, mas não substitui evidências específicas do produto. Uma auditoria é uma avaliação pontual, não garantia permanente.
Referências técnicas
- ISO 9001 Auditing Practices Group — External Providers
- IPC-1782 — Manufacturing and Supply Chain Traceability
- Global Electronics Association — recursos IPC
- Global Electronics Association — fabricação digital
Avaliando uma rota de fornecimento PCB ou PCBA?
A JEXPCB pode coordenar revisão de design, fabricação, montagem, sourcing de componentes, testes específicos e entrega internacional por meio de recursos de fabricação qualificados. A avaliação se concentra nas evidências do projeto real, não em alegações sem suporte.