
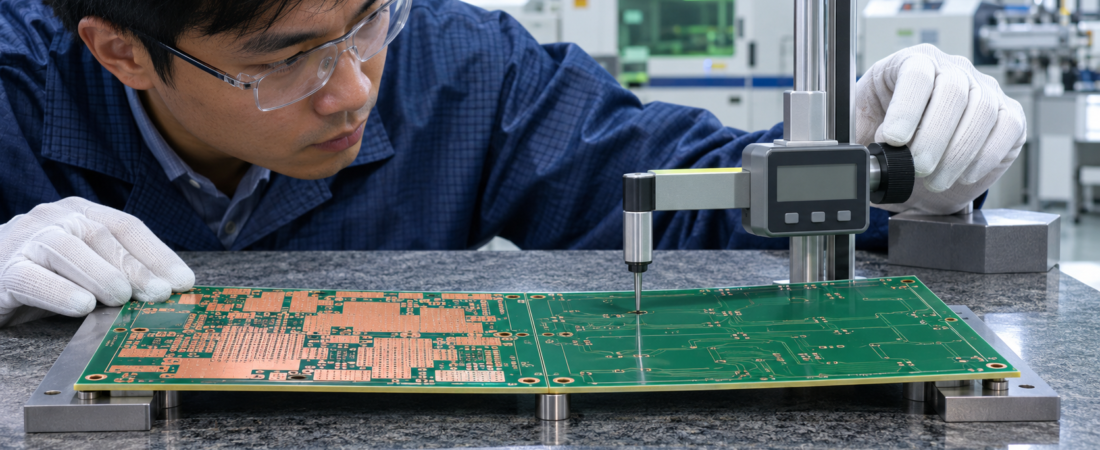
Баланс меди — не просто визуальное требование CAM. Он влияет на механическое и электрохимическое поведение печатной платы. Если медь сосредоточена в одной зоне, покрытие парных слоёв сильно различается или распределение в технологической панели неравномерно, конструкция по-разному реагирует на прессование, травление, гальваническое осаждение, отверждение паяльной маски и оплавление. Результатом могут быть изгиб и скручивание, а на монтаже — нестабильная печать пасты, перепад высоты, проблемы с разъёмами, оснасткой, селективной пайкой и контролем.
В этой статье рассмотрено, как оценивать распределение меди, почему его нужно проверять вместе с симметрией стека и какие данные запросить до запуска производства.
1. Что означает баланс меди
Единого допустимого процента для всех плат не существует. Полезная проверка охватывает несколько уровней:
| Уровень | Что сравнивать | Почему это важно |
|---|---|---|
| Внутри слоя | Плотные полигоны, крупные заливки и поля разъёмов по сравнению с открытыми зонами трассировки | Локальная разница усложняет травление, металлизацию и механическую стабильность. |
| Между слоями | Площадь и толщина меди на соответствующих слоях выше и ниже средней плоскости | Сильная асимметрия создаёт разные напряжения при нагреве и охлаждении. |
| Стек | Диэлектрики, стеклоткань, толщины и медь симметрично относительно центра | Сбалансированный рисунок не исправляет полностью асимметричную конструкцию. |
| Технологическая панель | Повторения плат, поля, купоны и свободные участки | Процесс воздействует на всю панель, а не только на контур платы. |
Две платы с одинаковым средним процентом меди могут вести себя по-разному. Крупная концентрация меди в одном углу не равна равномерному распределению. Размер, толщина, соотношение сторон, вес меди, число слоёв, содержание смолы, материал, панелизация и тепловая история влияют на результат. Поэтому фиксированный процент не заменяет проектную CAM-проверку и согласование стека.
2. Почему возникают изгиб и скручивание
FR-4 состоит из меди, стекловолокна и отверждённой смолы. Эти материалы неодинаково реагируют на температуру. При ламинировании пакет нагревают под давлением и охлаждают; затем следуют циклы паяльной маски, финишного покрытия и оплавления. При геометрической или материальной асимметрии две стороны получают разные остаточные напряжения. После снятия давления, фрезеровки или повторного нагрева панель может изменить форму.
Изгиб — приблизительно цилиндрическое или сферическое отклонение от плоскости, когда углы в основном остаются в одной плоскости. Скручивание идёт по диагонали: один угол выходит из плоскости трёх остальных. IPC-TM-650, метод 2.4.22, описывает измерение этих показателей. Допуск должен задаваться закупочной документацией, применимым стандартом и требованиями монтажа.
Неравномерная медь — не единственная причина. Влияют асимметричный стек, сочетание материалов, течение смолы, режим прессования, охлаждение, влажность, геометрия панели и циклы reflow. Балансировочная медь может улучшить распределение, но не устраняет автоматически ошибочный стек.
3. Влияние на изготовление
| Этап | Как проявляется дисбаланс | Возможное последствие |
|---|---|---|
| Травление | Открытые и плотные зоны по-разному нагружают процесс. | Сложнее обеспечить компенсацию и одинаковую геометрию проводников. |
| Гальваника | Плотность тока зависит от рисунка, экранирования и положения у края. | Труднее выровнять медь на поверхности и в отверстиях. |
| Ламинирование и охлаждение | Асимметричная конструкция создаёт неравные остаточные напряжения. | Изгиб или скручивание после прессования, фрезеровки или нагрева. |
| Депанелизация | Удаление полей и перемычек меняет механическое ограничение. | Отдельная плата может быть менее плоской, чем поддерживаемая панель. |
4. Проблемы при монтаже
- Печать пасты: плата неплотно прилегает к трафарету, объём нанесения меняется.
- Установка компонентов: перепад Z ухудшает повторяемость усилия и положения.
- Оплавление: форма может измениться снова. Для BGA, LGA и других матричных корпусов растёт риск обрывов, head-in-pillow и неравномерного оседания припоя.
- THT и селективная пайка: панель нестабильно садится в паллеты и оснастку.
- Инспекция и тест: страдают фокус AOI, контакт bed-of-nails и закрытие тестовой оснастки.
- Финальная сборка: направляющие, press-fit, радиаторы и стойки могут принудительно выпрямлять плату и добавлять напряжение.
Риск выше для больших или тонких плат, односторонней массы компонентов, крупных полигонов, асимметричного стека и жёстких механических интерфейсов. Более жёсткая оснастка не устраняет внутреннее напряжение.
5. Что изменить в конструкции
Действительно симметричный стек
По возможности зеркально располагайте толщины меди и диэлектриков относительно центра, согласовывайте материалы и стеклоткань. Для RF, больших токов, полостей, металлического основания или последовательного ламинирования асимметрия может быть необходимой — её нужно отдельно анализировать и подтверждать.
Распределять медь без новых рисков
Проверяйте открытые зоны рядом с плотными полигонами. Нефункциональная медь может помочь, но должна сохранять clearance, пути утечки, импеданс, зоны антенн, высоковольтную изоляцию, тепловой режим и тест. Она не должна создавать случайных соединений.
Согласовать thieving и панель
CAM может добавить изолированные элементы меди в отходах и полях панели. Допустимые зоны, зазоры и право внесения изменений должны быть определены. Для RF, контролируемого импеданса и безопасности влияние утверждает разработчик. Проверяется вся панель: ориентация, реперные знаки, инструментальные отверстия, купоны и перемычки.
6. Проверка перед запуском
| Пункт | Требуемое подтверждение | Вопрос для выпуска |
|---|---|---|
| Стек | Утверждённая конструкция с материалом, диэлектриком, медью и толщиной | Стек симметричен или асимметрия обоснована? |
| Покрытие меди | Отчёт по слоям или карта локальной плотности | Парные слои и зоны панели достаточно сбалансированы? |
| Изменения CAM | Утверждённый plot с дополнительной медью и зазорами | Учтены электрические и безопасностные ограничения? |
| Плоскостность | Стандарт, редакция, метод, состояние образца и допуск | Приёмка соответствует состоянию, используемому при монтаже? |
7. Анализ проблемы
Определите этап появления деформации: голая плата, панель, после разделения, сушки, reflow или финальной сборки. Зафиксируйте метод, опору, температуру и влажность. Сравните карты плотности, утверждённый и фактический стек, партию материала, ориентацию, последовательность фрезеровки, охлаждение, профили оплавления и массу компонентов. Поэтапные измерения полезнее многократной правки одного образца.
8. Данные для проверки JEXPCB
Предоставьте Gerber или ODB++, сверловку, контур, стек, итоговую толщину, вес меди, материал, импеданс, панелизацию и критерий плоскостности. Для сборки добавьте BOM, данные установки, чертежи, ограничения reflow и критические механические интерфейсы.
JEXPCB может координировать DFM, стек и панелизацию через производственную сеть и квалифицированных партнёров до изготовления и монтажа PCBA. Владелец изделия утверждает изменения, влияющие на электрические параметры, безопасность, импеданс, посадку или квалификацию.
Частые вопросы
На всех слоях нужен одинаковый процент меди?
Нет. Слои выполняют разные функции. Нужны технологичное распределение и механически обоснованная конструкция с оценкой по слоям, зонам, парным слоям и панели.
Симметричный стек полностью исключает деформацию?
Нет. Он снижает важный риск, но также влияют рисунок, материал, смола, ламинирование, охлаждение, влажность и оплавление.
Технические источники
- IPC-TM-650 2.4.22
- Eurocircuits — Bow and Twist on a PCB
- Sierra Circuits — Balanced Copper Distribution
Источники проверены 4 ноября 2026 года.